


APPLICATIONS
Alimentation d’un incinérateur à l’aide de pompes
Alimentation des installations d’incinération
Une alimentation fiable des usines d’incinération monodispositives est un facteur clé pour garantir un fonctionnement stable, économique et à faibles émissions. Ces incinérateurs sont généralement alimentés en boues d’épuration déshydratées mécaniquement, ce qui impose des exigences particulières à la technologie de transport en raison de leurs propriétés rhéologiques. Les systèmes de pompage modernes permettent une alimentation continue, contrôlée et automatisée des boues dans l’incinérateur.
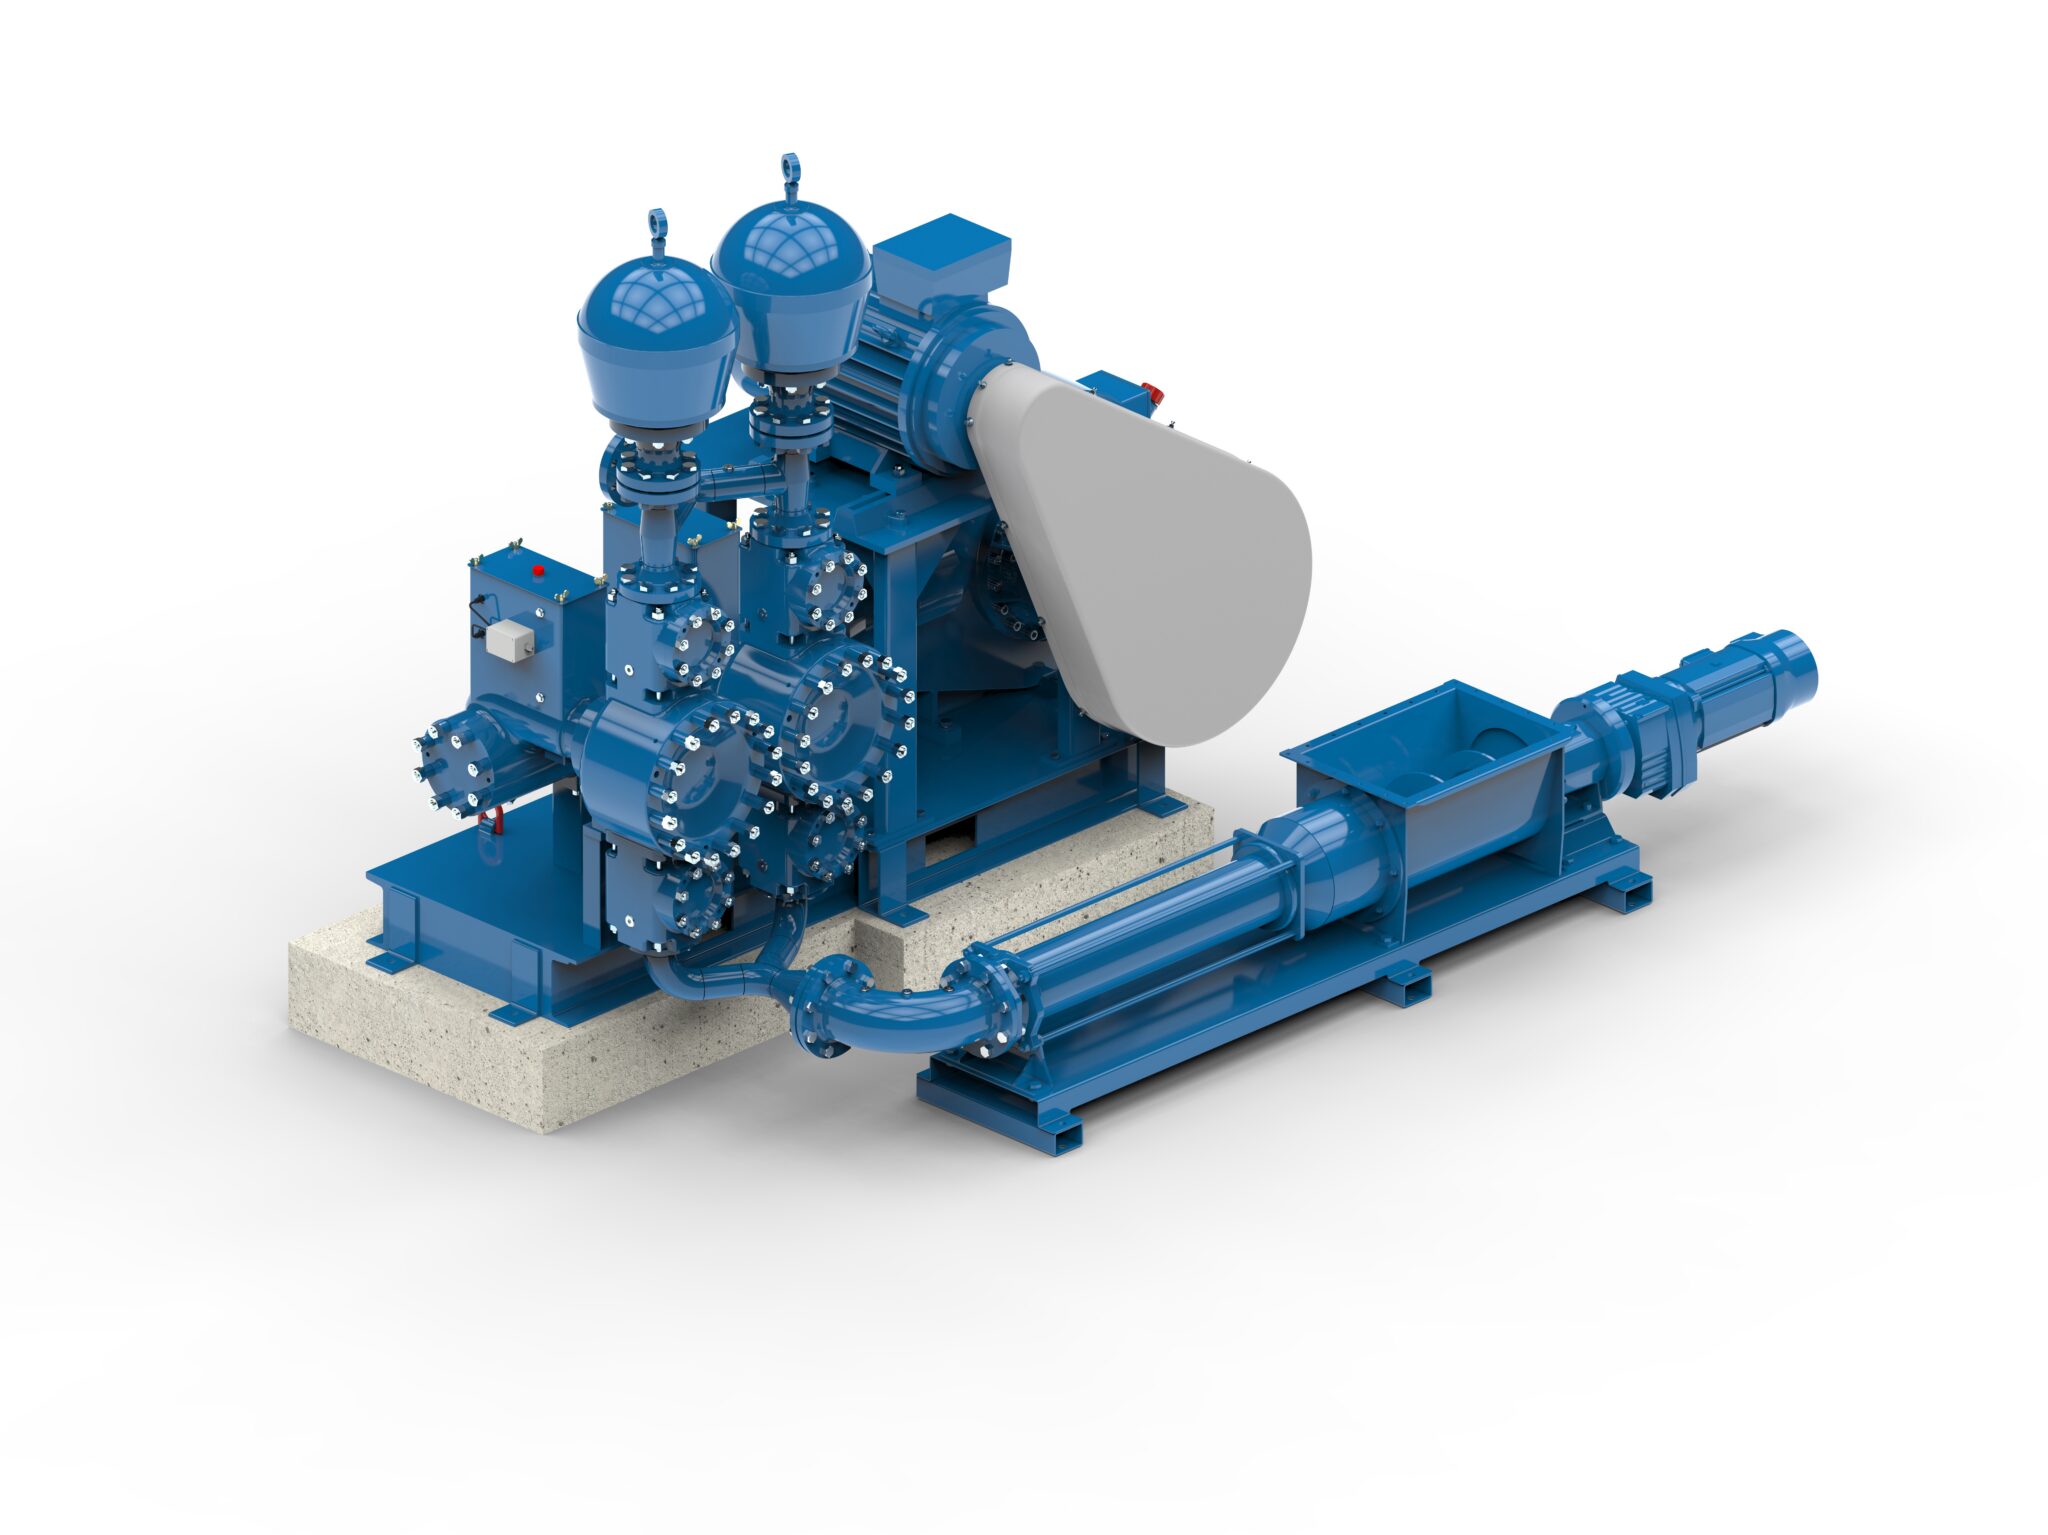
Incinération exclusive avec la Solution à membrane pour solides (SDS) d’ABEL
Après une déshydratation mécanique (par exemple à l’aide d’un décanteur), les boues d’épuration présentent généralement une teneur en matières solides de 20 à 30 %. Dans cet état, elles présentent une consistance pâteuse à très visqueuse et peuvent avoir des propriétés thixotropiques. La pompe à boues SDS permet de transporter de manière fiable les boues d’épuration déshydratées, en garantissant un débit continu lors de l’alimentation de l’incinérateur et en réduisant ainsi les fluctuations de température.
Comme il s’agit d’un système de pompage fermé, les rejets d’odeurs, de poussières et d’émissions sont minimisés par rapport aux systèmes de transport mécanique ouverts.
Pompes adaptées à cette application
Demander le rapport complet
- Utilisation en station d’épuration : alimentation des fours en boues d’épuration déshydratées
Veuillez remplir le formulaire. Nous vous enverrons ensuite le rapport par e-mail.
Demandez dès maintenant le rapport complet :
Avantages de la pompe à matières solides SDS par rapport aux pompes à piston hydrauliques

Réduction des coûts d’exploitation pouvant atteindre 80 % grâce à des temps de maintenance plus courts, une consommation réduite de pièces de rechange et des intervalles de maintenance plus longs
Fiabilité accrue du processus grâce à la surveillance de la pompe par IA « Smart Pump Assistant »
Usure réduite, car seuls quelques composants entrent en contact avec les boues
Une technologie de pompage sans système hydraulique complexe simplifie la maintenance
Alimentation des fours rotatifs
Dans les cimenteries, le four rotatif constitue généralement le cœur de la production. En fonction de l’emplacement et de la gamme de produits, on alimente le four en marne calcaire, en craie ou en sable calcaire. À des températures supérieures à 1 400 °C, la matière première est fondue pour produire ce que l’on appelle du clinker de ciment. Les fours rotatifs peuvent atteindre plus de 100 m de longueur et jusqu’à 5 m de diamètre. Ces fours sont souvent alimentés au charbon bitumineux. Ces dernières années, cependant, l’utilisation de combustibles alternatifs s’est généralisée. Outre les farines animales, ceux-ci comprennent les huiles usagées et les solvants ainsi que les boues d’épuration.
Alimentation des fours rotatifs à l’aide de pompes à membrane à piston
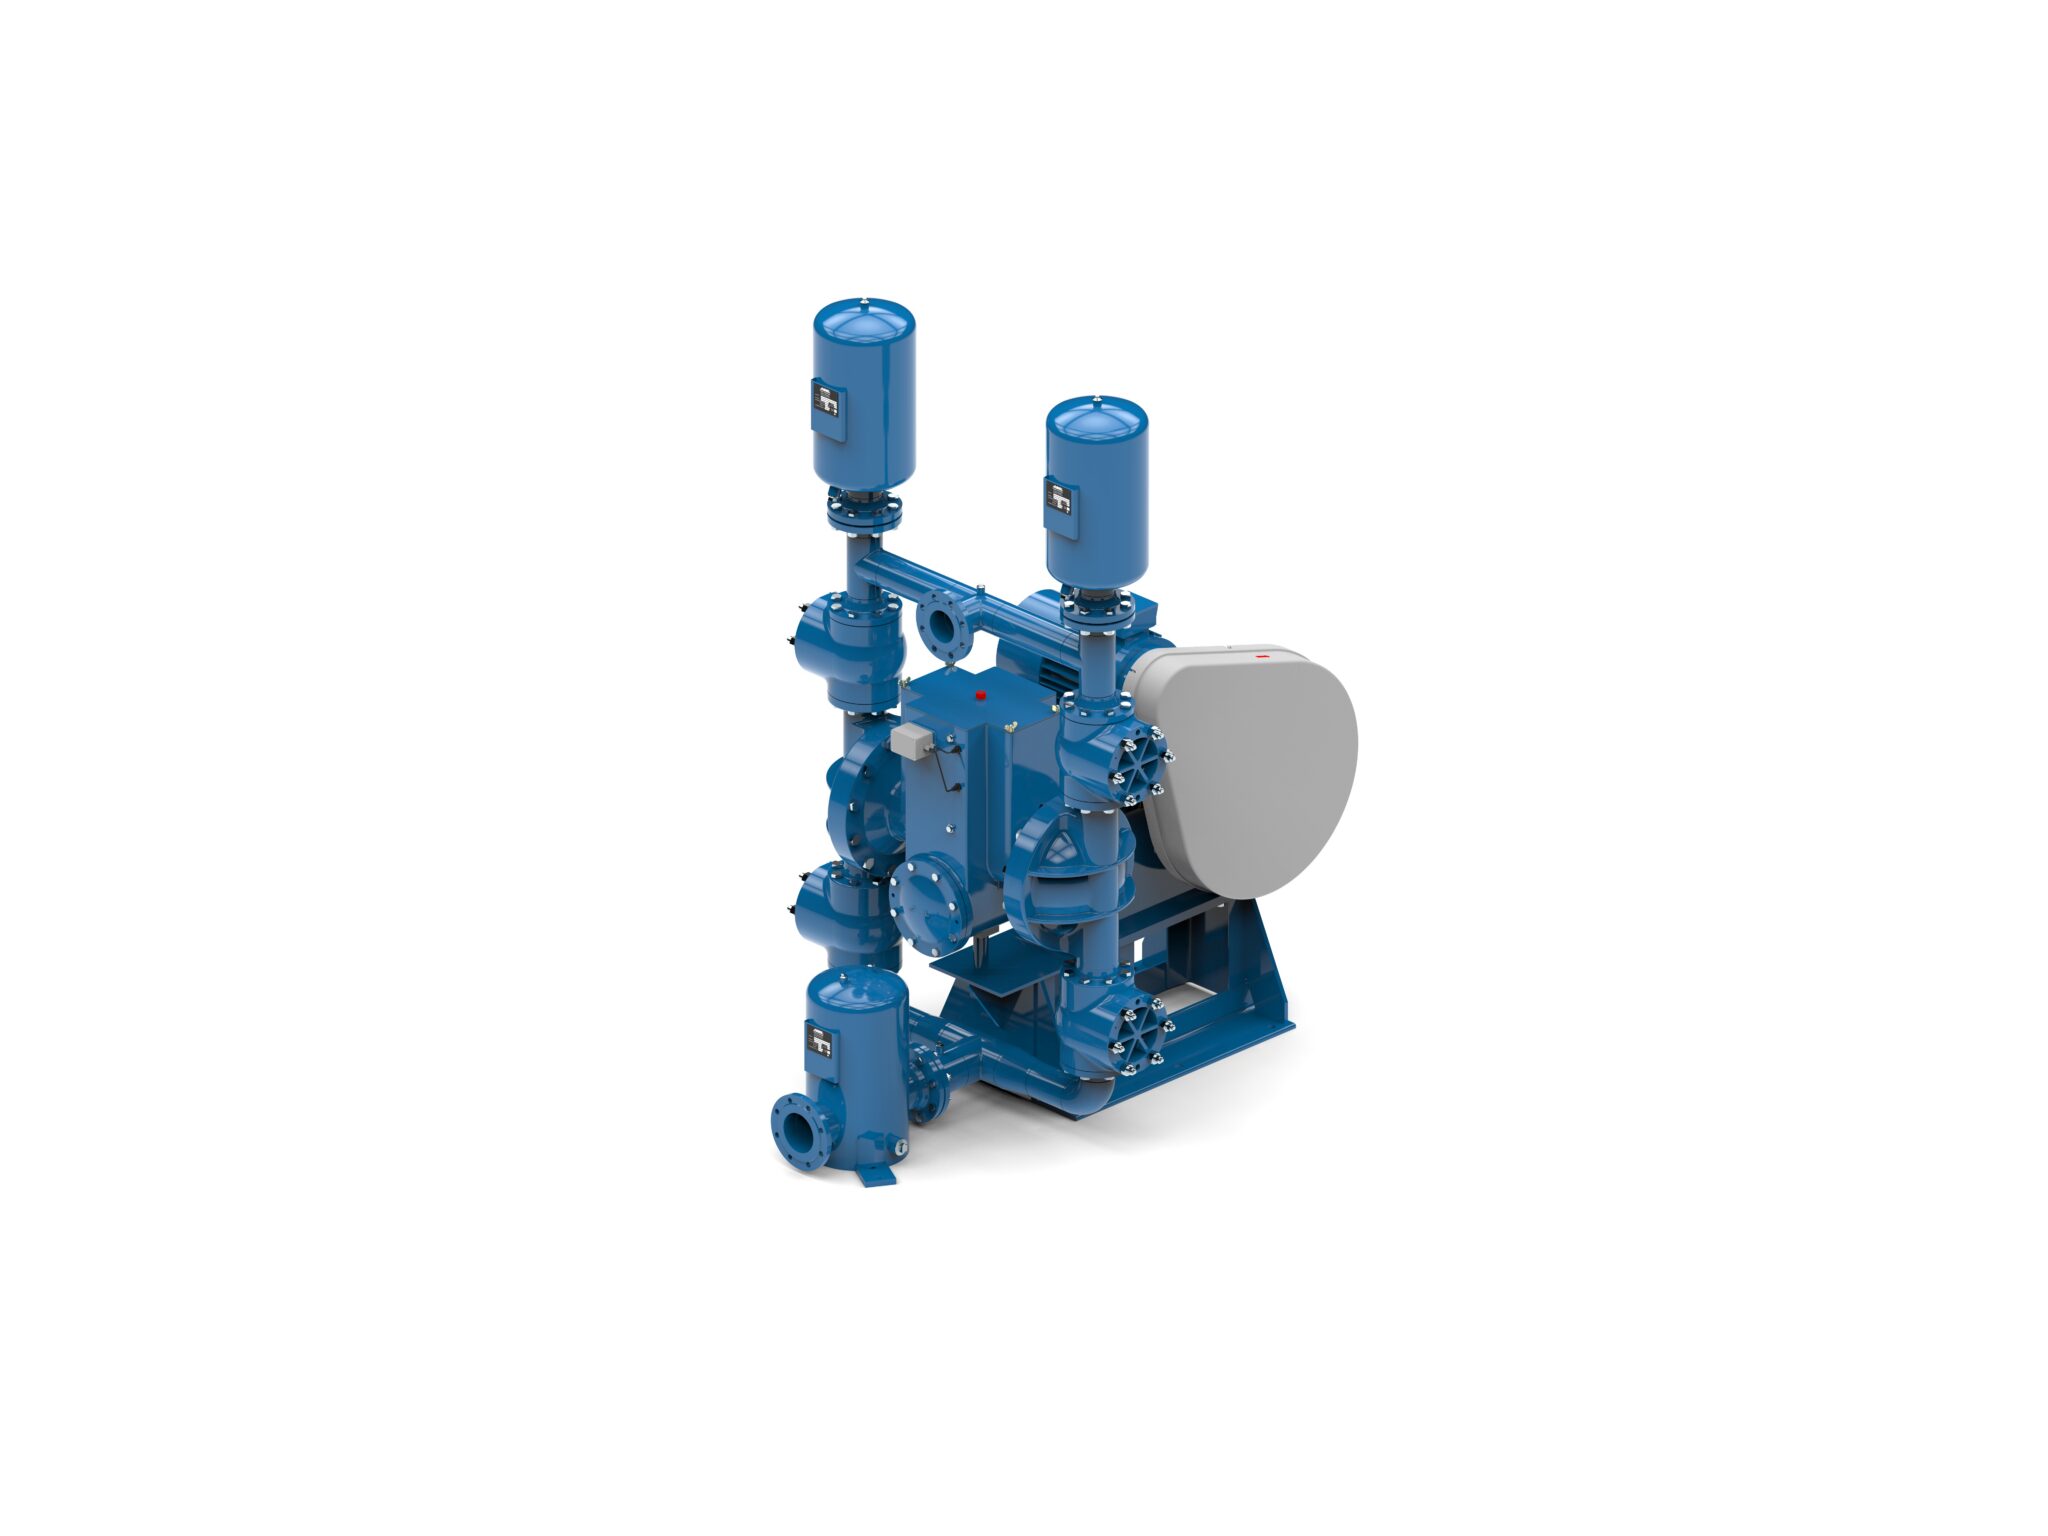
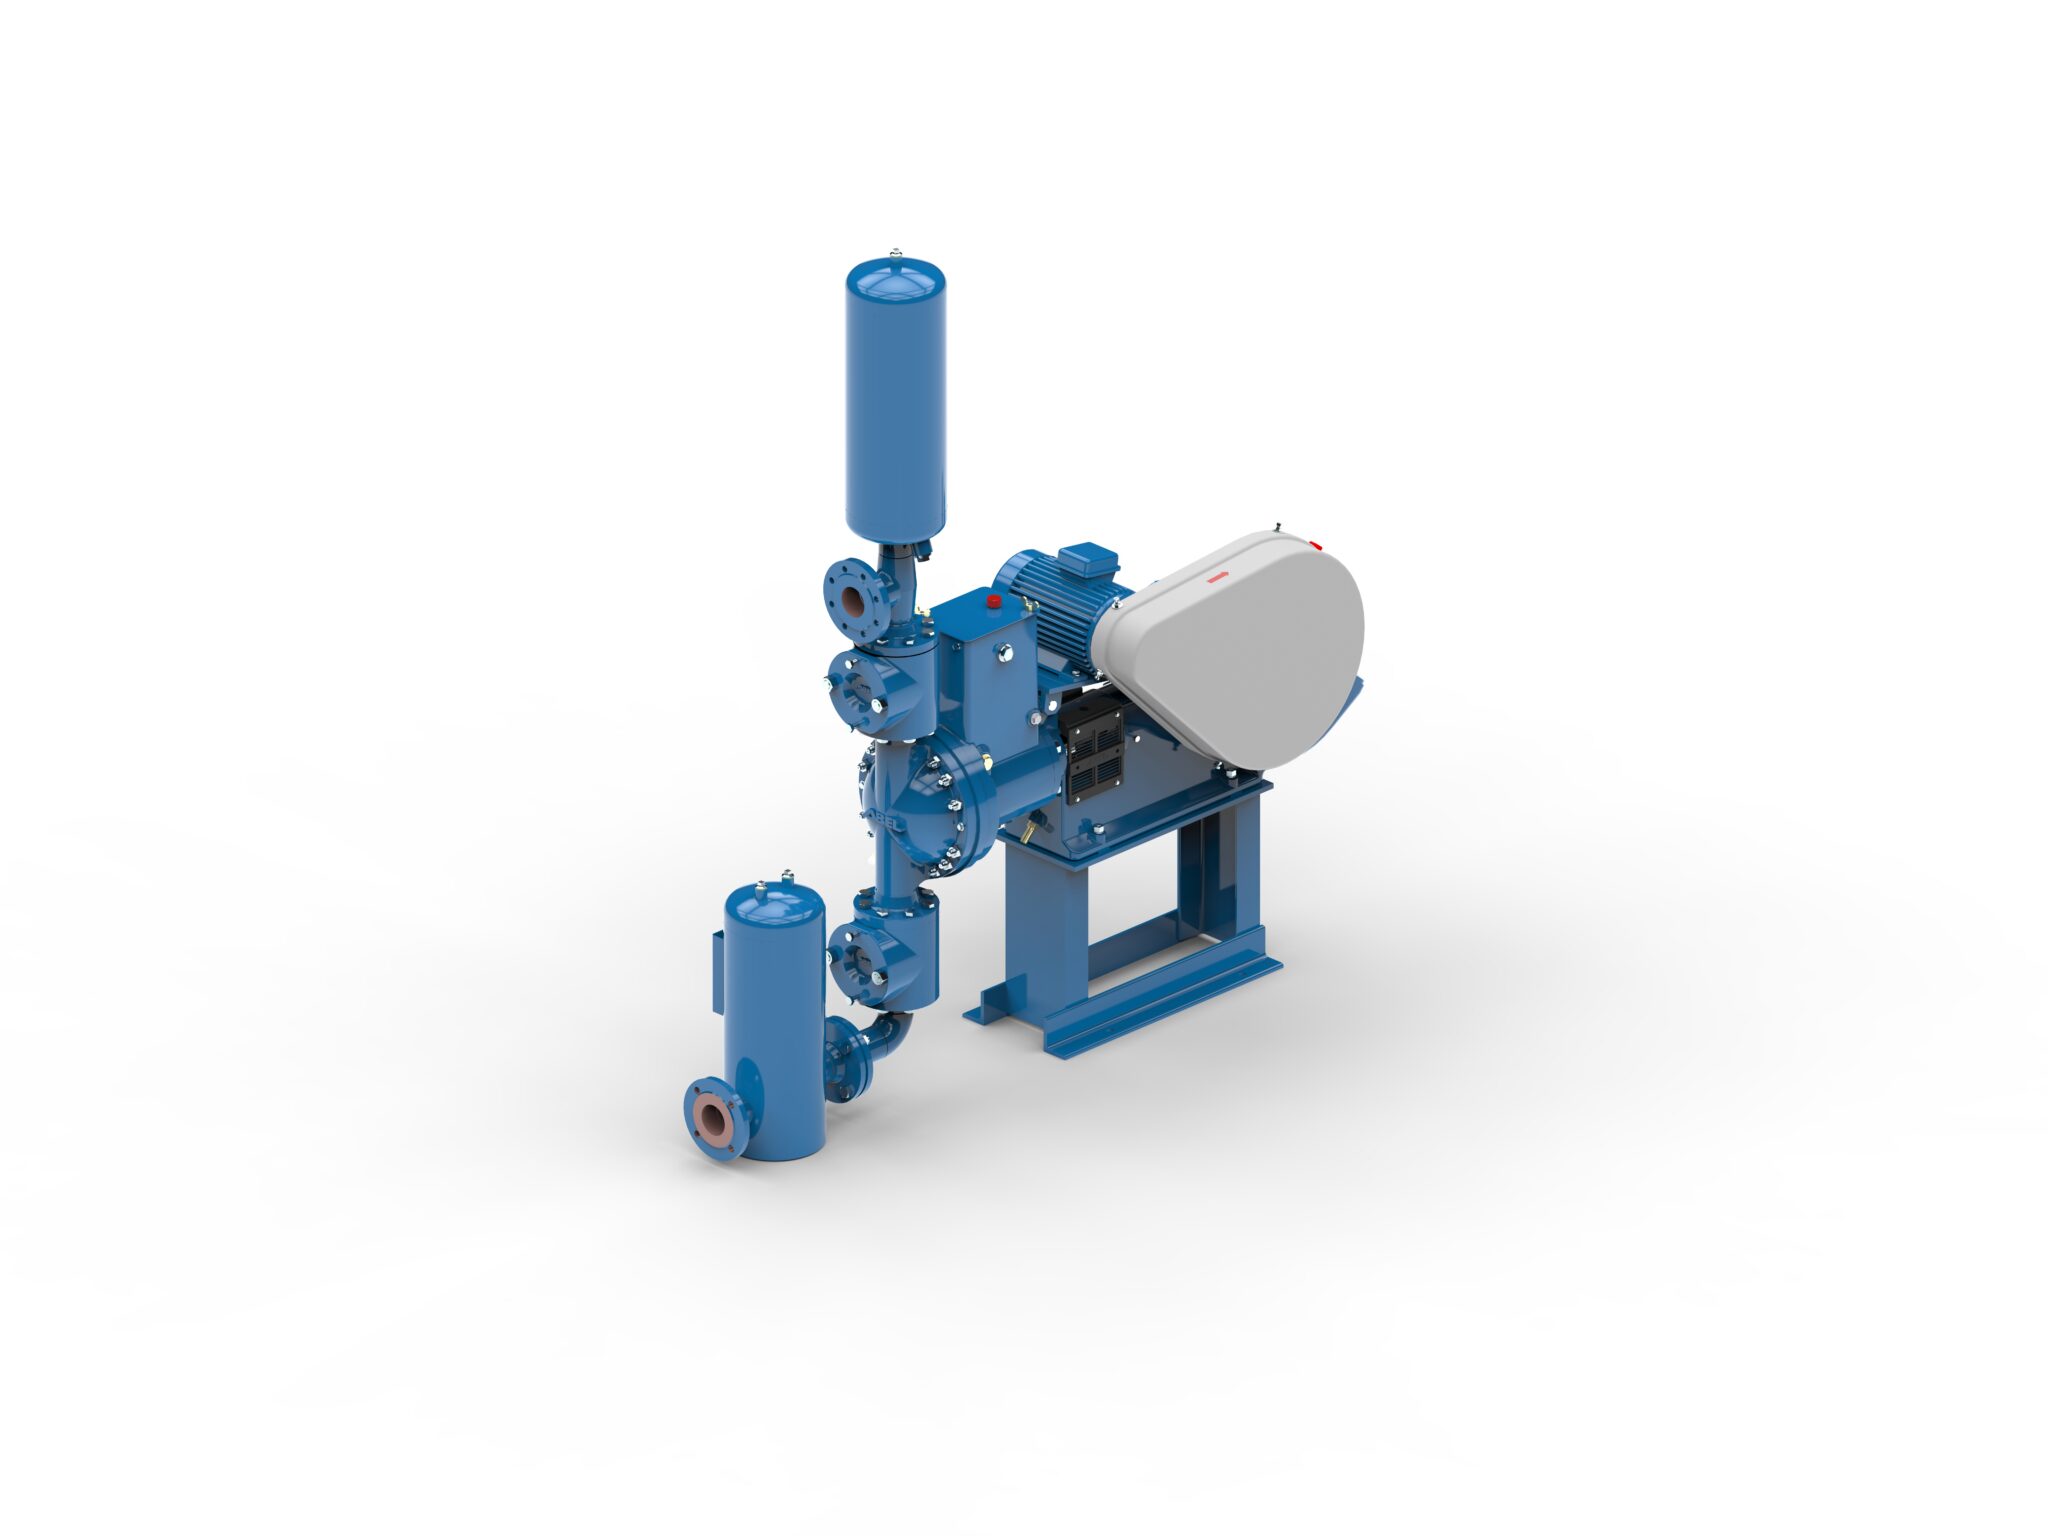
Dans diverses cimenteries à travers le monde, les pompes à membrane à piston ABEL CM et HM sont utilisées pour acheminer ces combustibles alternatifs vers les fours rotatifs. En raison de la composition variable des différentes huiles et substances chimiques – qui ne peut souvent pas être précisée à l’avance –, des pompes robustes et fiables sont nécessaires. Une grande précision de débit et une insensibilité aux fluctuations de viscosité et de teneur en solides constituent les principales caractéristiques de ces pompes. Ces pompes sont également disponibles en version ATEX. L’utilisation de plastiques électroconducteurs côté produit permet en outre de répondre au cas d’application particulier d’une « zone Ex à l’intérieur de la pompe ».
Pompes adaptées à cette application
Avantages des pompes à membrane à piston pour l’alimentation des fours rotatifs
- Une surveillance intelligente de la pompe grâce à l’IA permet de contrôler son état et de mettre en place une maintenance prédictive
- Faible usure grâce à des matériaux de membrane et de soupape parfaitement adaptés
- Rendement élevé et donc faible consommation d’énergie
- Conception conforme à la norme ATEX
- Adaptabilité aux conditions d’exploitation grâce à un variateur de fréquence
Pompes ABEL - Pour un chargement des fours fiable et économe en énergie
