


APPLICATIONS
Pompage de liquides et de boues
Solutions de pompes intelligentes basées sur l’IA pour les secteurs d’activité exigeants
Le transfert de liquides et de boues constitue une étape cruciale dans les secteurs minier, de la production d’électricité, du traitement des eaux usées municipales et industrielles, ainsi que dans de nombreuses autres industries. Une teneur en matières solides élevée et susceptible de fluctuer, des substances abrasives ou chimiquement agressives, ainsi que de longues distances de refoulement exigent des systèmes de pompage fiables et robustes.
Depuis des décennies, ABEL est spécialisé dans les pompes à membrane et à piston, proposant des solutions sur mesure pour le transport sûr et économique des liquides et boues les plus difficiles. L’une des innovations de nos pompes réside dans leur système intelligent de surveillance des pompes basé sur l’IA, qui réduit les coûts d’exploitation et garantit un fonctionnement pratiquement sans souci.
Pompes adaptées à cette application
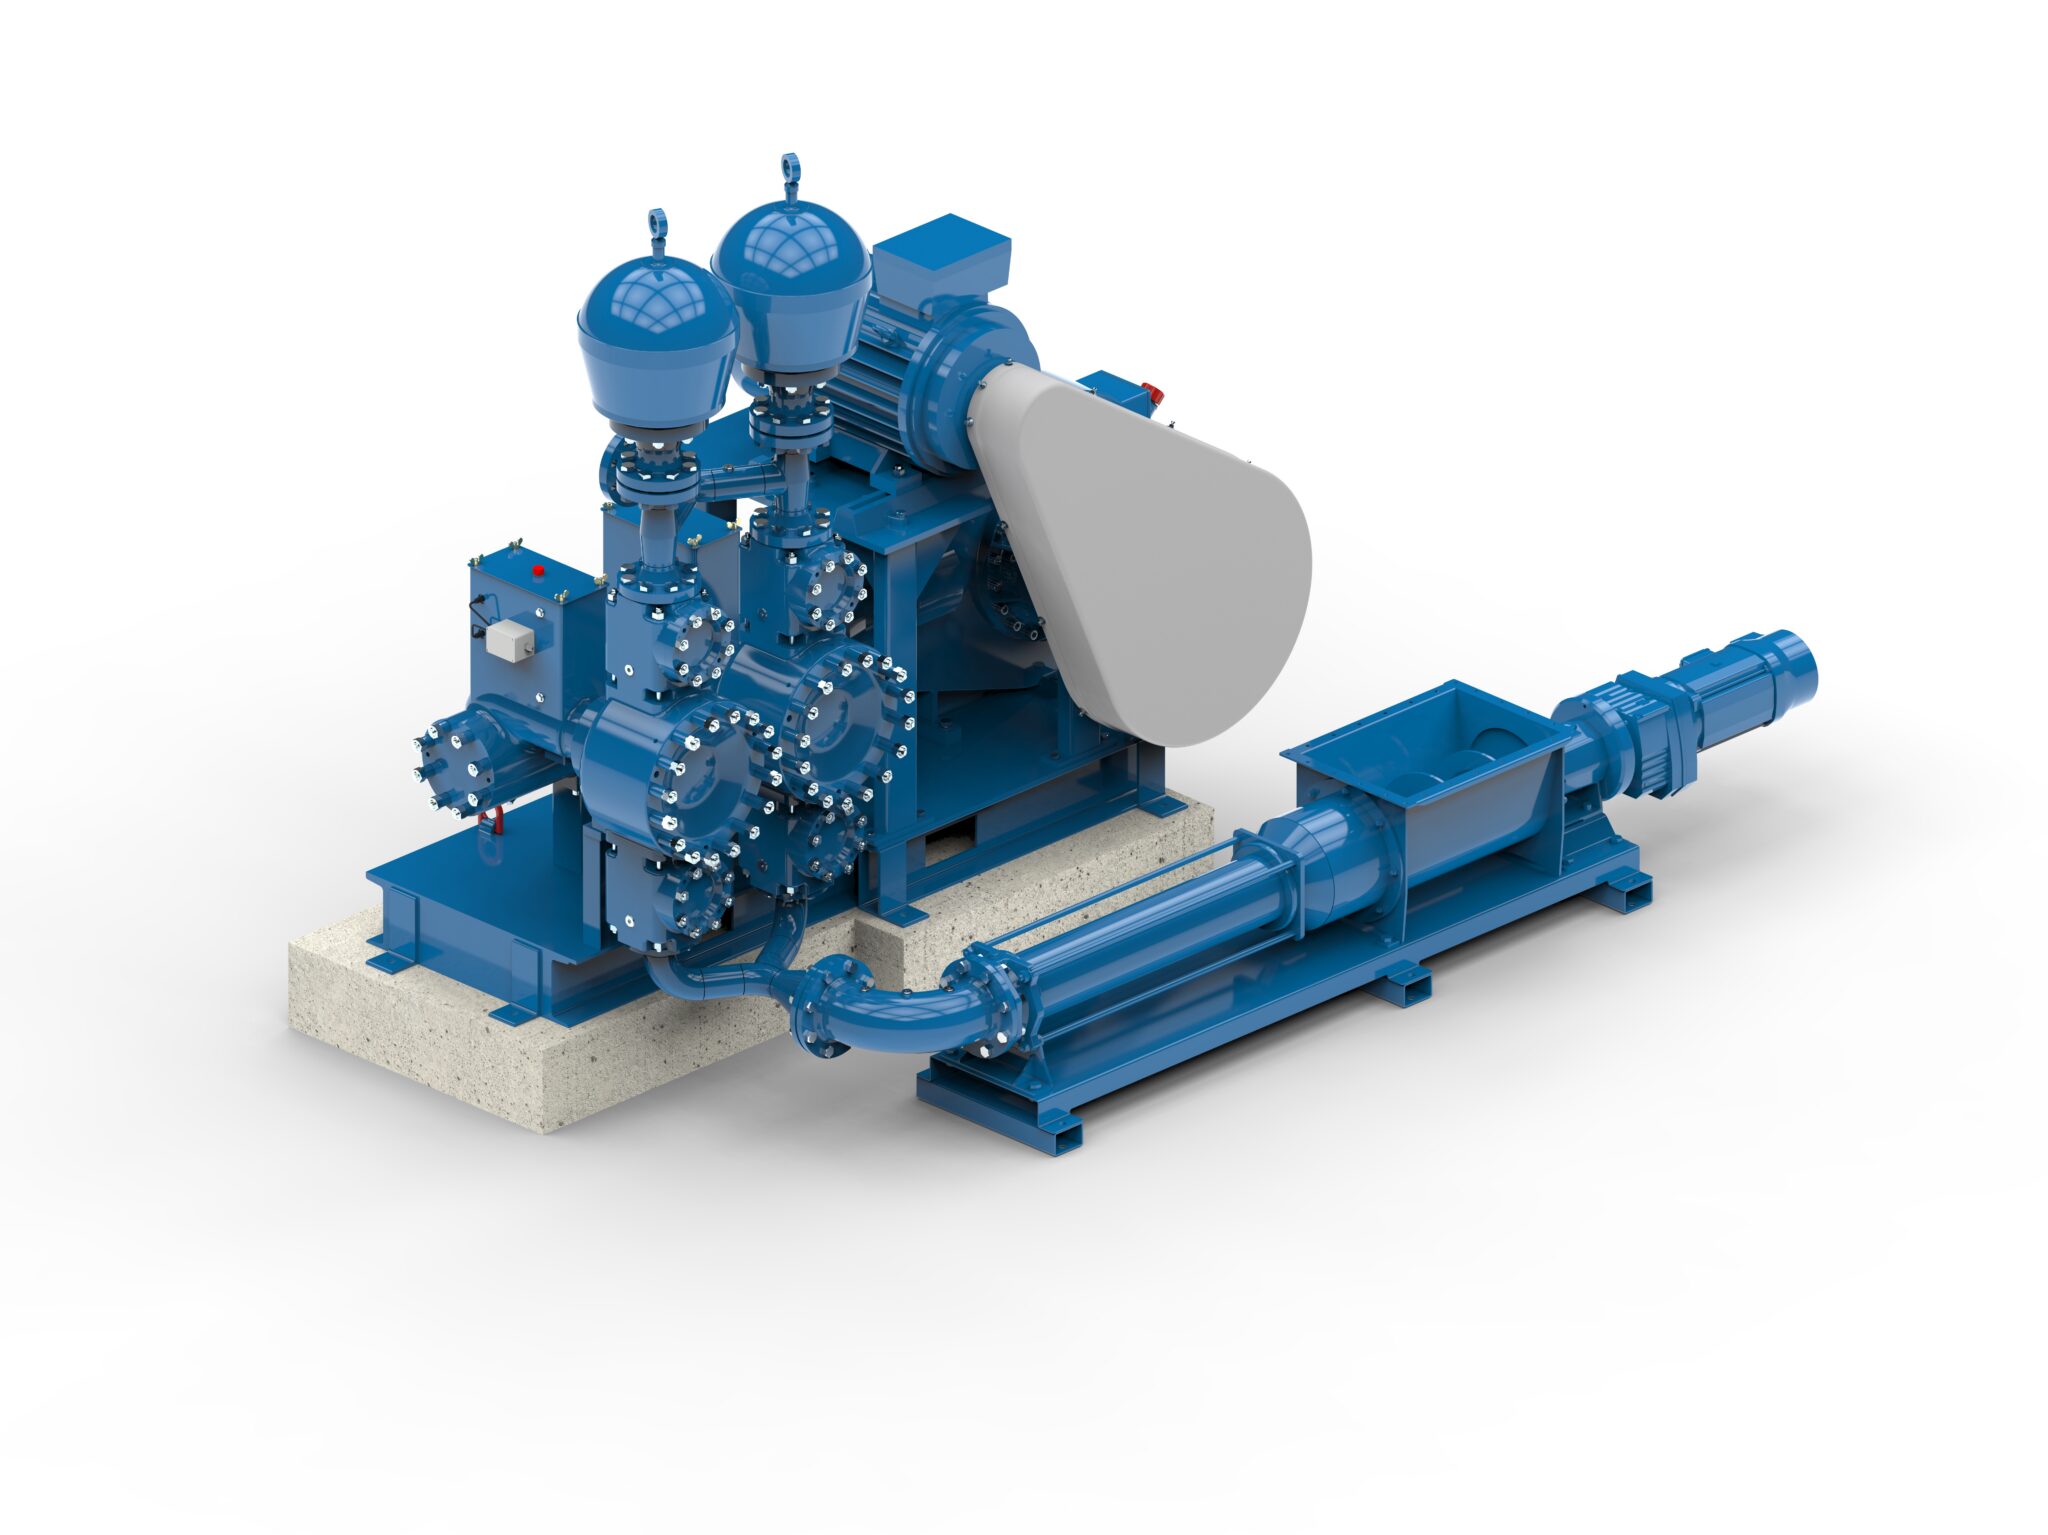
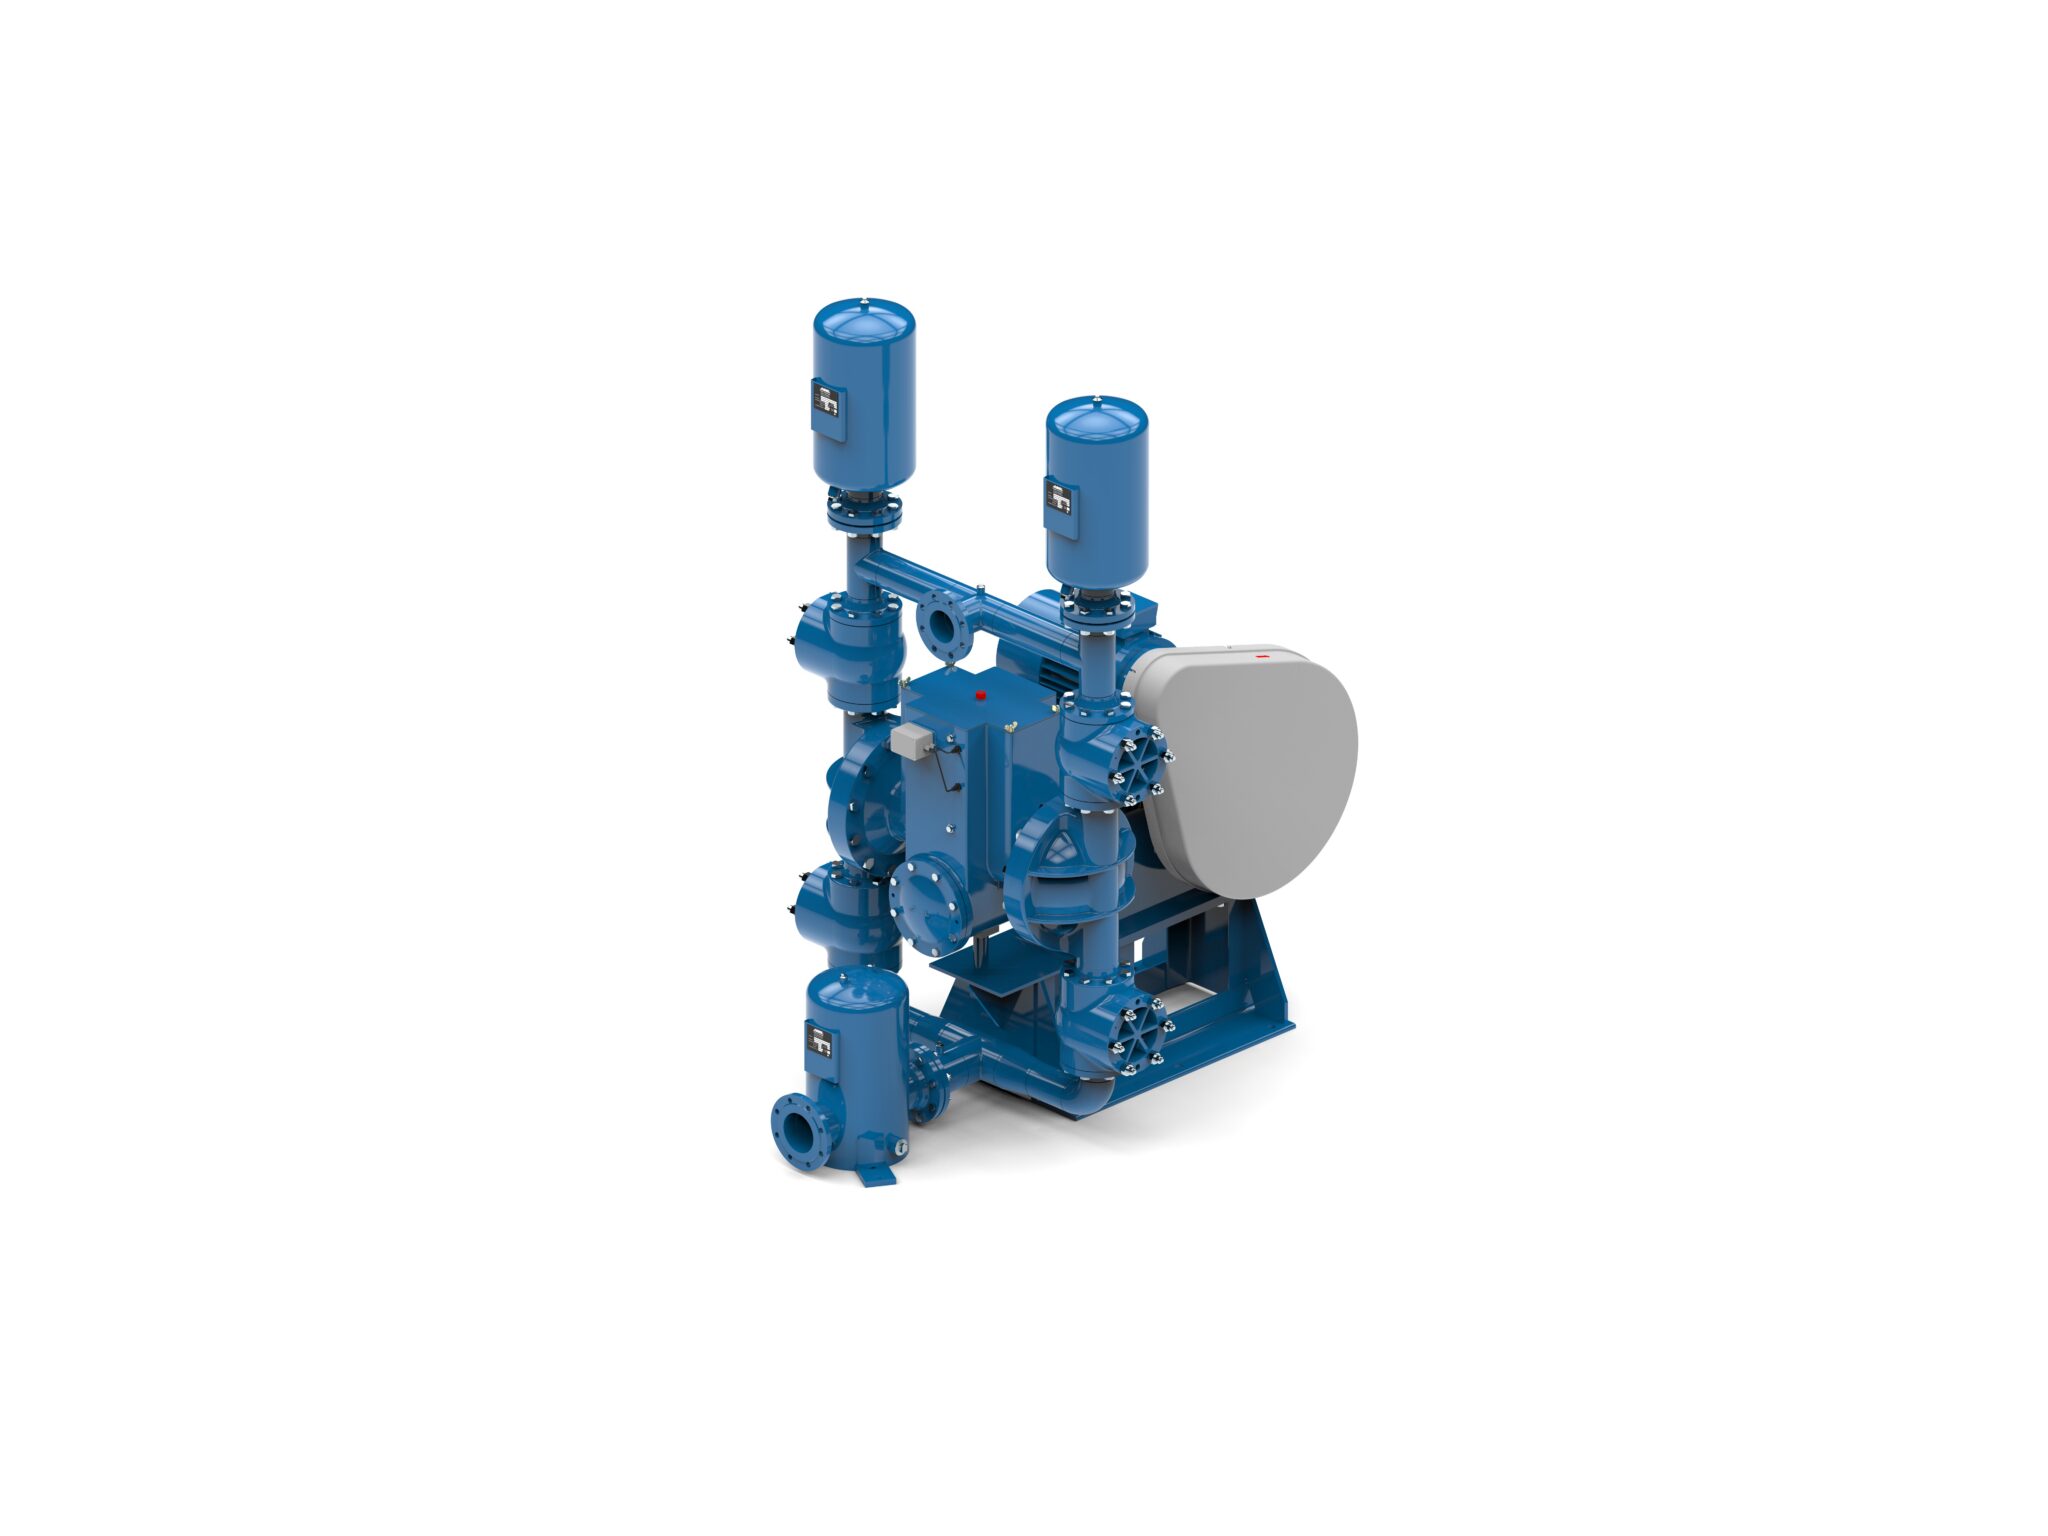
Recommandation :
version HMQ de la série HM
Pourquoi choisir les pompes ABEL ?
- Spécialiste de la fabrication et du développement de pompes volumétriques
- Des décennies d’expérience dans l’industrie, l’exploitation minière et les technologies environnementales
- Les pompes ABEL garantissent une disponibilité élevée du système et la fiabilité des processus
- Des solutions économes en énergie et durables
- Surveillance intelligente des pompes par IA
Nous proposons des solutions de pompage pour le transport de liquides, boues, boues à forte teneur en matières solides ou boues déshydratées, parfaitement adaptées aux exigences de vos processus.
ABEL – Votre partenaire pour des systèmes de pompage sûrs et économiques
Liquides et boues traités par nos pompes
Les pompes ABEL sont utilisées dans le monde entier pour une large gamme de produits, notamment :

Eaux usées (municipales et industrielles)

Boues brutes, fraîches et secondaires (biologiques)

Boues d’épuration et boues d’épuration déshydratées

Boues minières/résidus miniers

Cendres volantes et cendres de fond

Boues de fonderie et d’aciérie

Lait de chaux et boues de chaux

Boues d’hydroxydes métalliques

Boues industrielles et gâteaux de filtration

Boues de broyage

Boues d’huile, huiles et carburants

Solvants et liquides chimiques

Eau de mer et solutions salines

Peintures, vernis, adhésifs et colles

Barbotines et boues céramiques
et bien d’autres encore…
Ces fluides présentent de grandes variations en termes de viscosité, de teneur en matières solides, d’abrasivité et de composition chimique. Cependant, notre large gamme de pompes permet de trouver la pompe adaptée à chaque fluide.
Transport des eaux usées
Les eaux usées municipales brutes sont des eaux non traitées présentant une teneur en matières solides relativement faible (environ 1 %), mais pouvant contenir du sable, des fibres et des cheveux. L’utilisation de pompes à membrane à piston s’avère particulièrement avantageuse pour surmonter d’importantes différences de hauteur, pour les longues canalisations et en cas de débits fluctuants. Les pompes centrifuges classiques atteignent souvent leurs limites dans ces situations.
Les pompes à membrane à piston ABEL offrent ici des avantages décisifs :
- Résistance au colmatage dû aux matières fibreuses
- Traitement sans difficulté des charges de sable (par exemple lors de fortes pluies)
- Pressions de refoulement élevées, même sur de longues distances
- Fonctionnement à fréquence variable pour s’adapter aux fluctuations des volumes d’eaux usées
Elles sont donc idéales pour les applications exigeantes de traitement des eaux usées dans les installations municipales et industrielles.
Pompage de résidus miniers et de produits pâteux
L’exploitation minière à ciel ouvert et souterraine génère d’énormes volumes de résidus miniers et de boues de minerai, dont la teneur en matières solides peut souvent atteindre 75 %. Le transport de ces fluides sur plusieurs kilomètres nécessite une technologie de pompage extrêmement robuste et à sécurité intégrée : la pompe à membrane à piston ABEL HMQ.
Avantages de la pompe HMQ pour le transport des résidus miniers :
- Surveillance de la pompe basée sur l’IA pour une disponibilité maximale
- Traitement de concentrations très élevées en solides, jusqu’à 75 %
- Adaptée aux longues distances de transport
- Rendement énergétique élevé
- Durée de vie exceptionnellement longue
Associée à la surveillance de la pompe basée sur l’IA, la disponibilité du système est optimisée. Le système surveille en permanence l’état de la pompe, détecte les anomalies à un stade précoce et permet une maintenance prédictive, ce qui minimise les temps d’arrêt imprévus.
Transport des cendres volantes dans les centrales électriques
L’exploitation des centrales électriques au charbon génère d’importantes quantités de cendres volantes. Dans le système HCSD (High Concentration Slurry Disposal), les cendres sont mélangées à de l’eau pour former une boue hautement concentrée, puis acheminées sur des distances de plusieurs kilomètres.
Avantages de la pompe à membrane à piston ABEL HMQ pour le transport des cendres volantes
- Surveillance de la pompe par IA pour une efficacité maximale
- Prise en charge de concentrations en matières solides allant jusqu’à 65 %
- La teneur plus élevée en matières solides se traduit par une teneur en eau nettement inférieure dans la boue par rapport à l’utilisation de pompes centrifuges
- Prévention de la sédimentation grâce à des clapets anti-retour en option
- Intervalles de maintenance très espacés
- Faible coût total de possession
La combinaison de la pompe ABEL HMQ et de la surveillance de la pompe par IA garantit une évacuation des cendres sûre, efficace et nécessitant peu d’entretien.
Pompage des boues d’épuration déshydratées
Les boues d’épuration déshydratées posent des défis particuliers en raison de leur forte teneur en matières solides. La solution à membrane pour solides ABEL SDS permet :
- Une détection précoce des anomalies grâce à une surveillance intégrée par IA
- Le pompage de boues d’épuration déshydratées et de pâtes présentant une teneur en matières solides pouvant atteindre 75 %
- Un entretien facile (pas de système hydraulique complexe)
- Une réduction des coûts d’exploitation pouvant atteindre 80 % par rapport aux pompes hydrauliques à piston
La combinaison de la solution à membrane pour solides ABEL SDS et de la surveillance de la pompe par IA garantit un pompage des boues d’épuration déshydratées sûr, efficace et nécessitant peu d’entretien.