


APLICACIONES
Relleno de mina
Soluciones mineras eficientes, seguras y sostenibles
El relleno de minas (relleno en pasta) es una de las aplicaciones técnicamente más complejas de la minería moderna. El proceso de extracción de metales implica la acumulación de grandes cantidades de residuos mineros, que pueden utilizarse para rellenar minas abandonadas. Con la creciente concienciación medioambiental, la gestión de los residuos mineros generados por los procesos de extracción se ha convertido en una cuestión fundamental para las empresas mineras. Como subproducto, los residuos mineros no tienen un valor económico real y, al mismo tiempo, suponen un riesgo para el medio ambiente. En consecuencia, su eliminación representa un verdadero reto para la industria minera. La necesidad de instalaciones de almacenamiento es cada vez mayor debido a los grandes volúmenes que se manejan. Existe el riesgo de que los embalses de residuos mineros sufran fallos, y el agua contenida en los residuos podría dañar el medio ambiente si se filtrara.
El relleno con bombas de membrana de pistón como alternativa económica
En este contexto, el relleno es una solución sensata a los costes, riesgos y problemas asociados a la gestión de los residuos mineros. Para lograrlo, se reduce el contenido de agua de los residuos, creando un producto espesado (similar a una pasta). Esto reduce el riesgo de que el agua contaminada se filtre al medio ambiente y facilita el relleno. A continuación, el producto se bombea a las minas que ya han sido explotadas. En este contexto, una tecnología de bombeo fiable es especialmente importante, ya que debe cumplir los más altos estándares de durabilidad, disponibilidad y fiabilidad del proceso.
Requisitos del relleno en pasta para la tecnología de bombeo y la seguridad del proceso
La pasta de relleno se obtiene espesando los residuos mineros, que pueden mezclarse con cemento como agente aglutinante para alcanzar la resistencia requerida. La pasta plantea exigencias extremas a los sistemas de bombeo utilizados, especialmente en lo que respecta a:

Manejo de alto contenido en sólidos
Bajo mantenimiento y larga vida útil
Riesgo de avería minimizado
Alta disponibilidad
Soluciones de bombeo para el relleno de minas
ABEL ha desarrollado una bomba de membrana de pistón de la serie HMQ específicamente para el relleno, que permite el transporte seguro de pasta cementada y residuos mineros pastosos. Las bombas utilizadas en estas aplicaciones críticas también están equipadas con nuestro sistema de monitorización de bombas por IA.
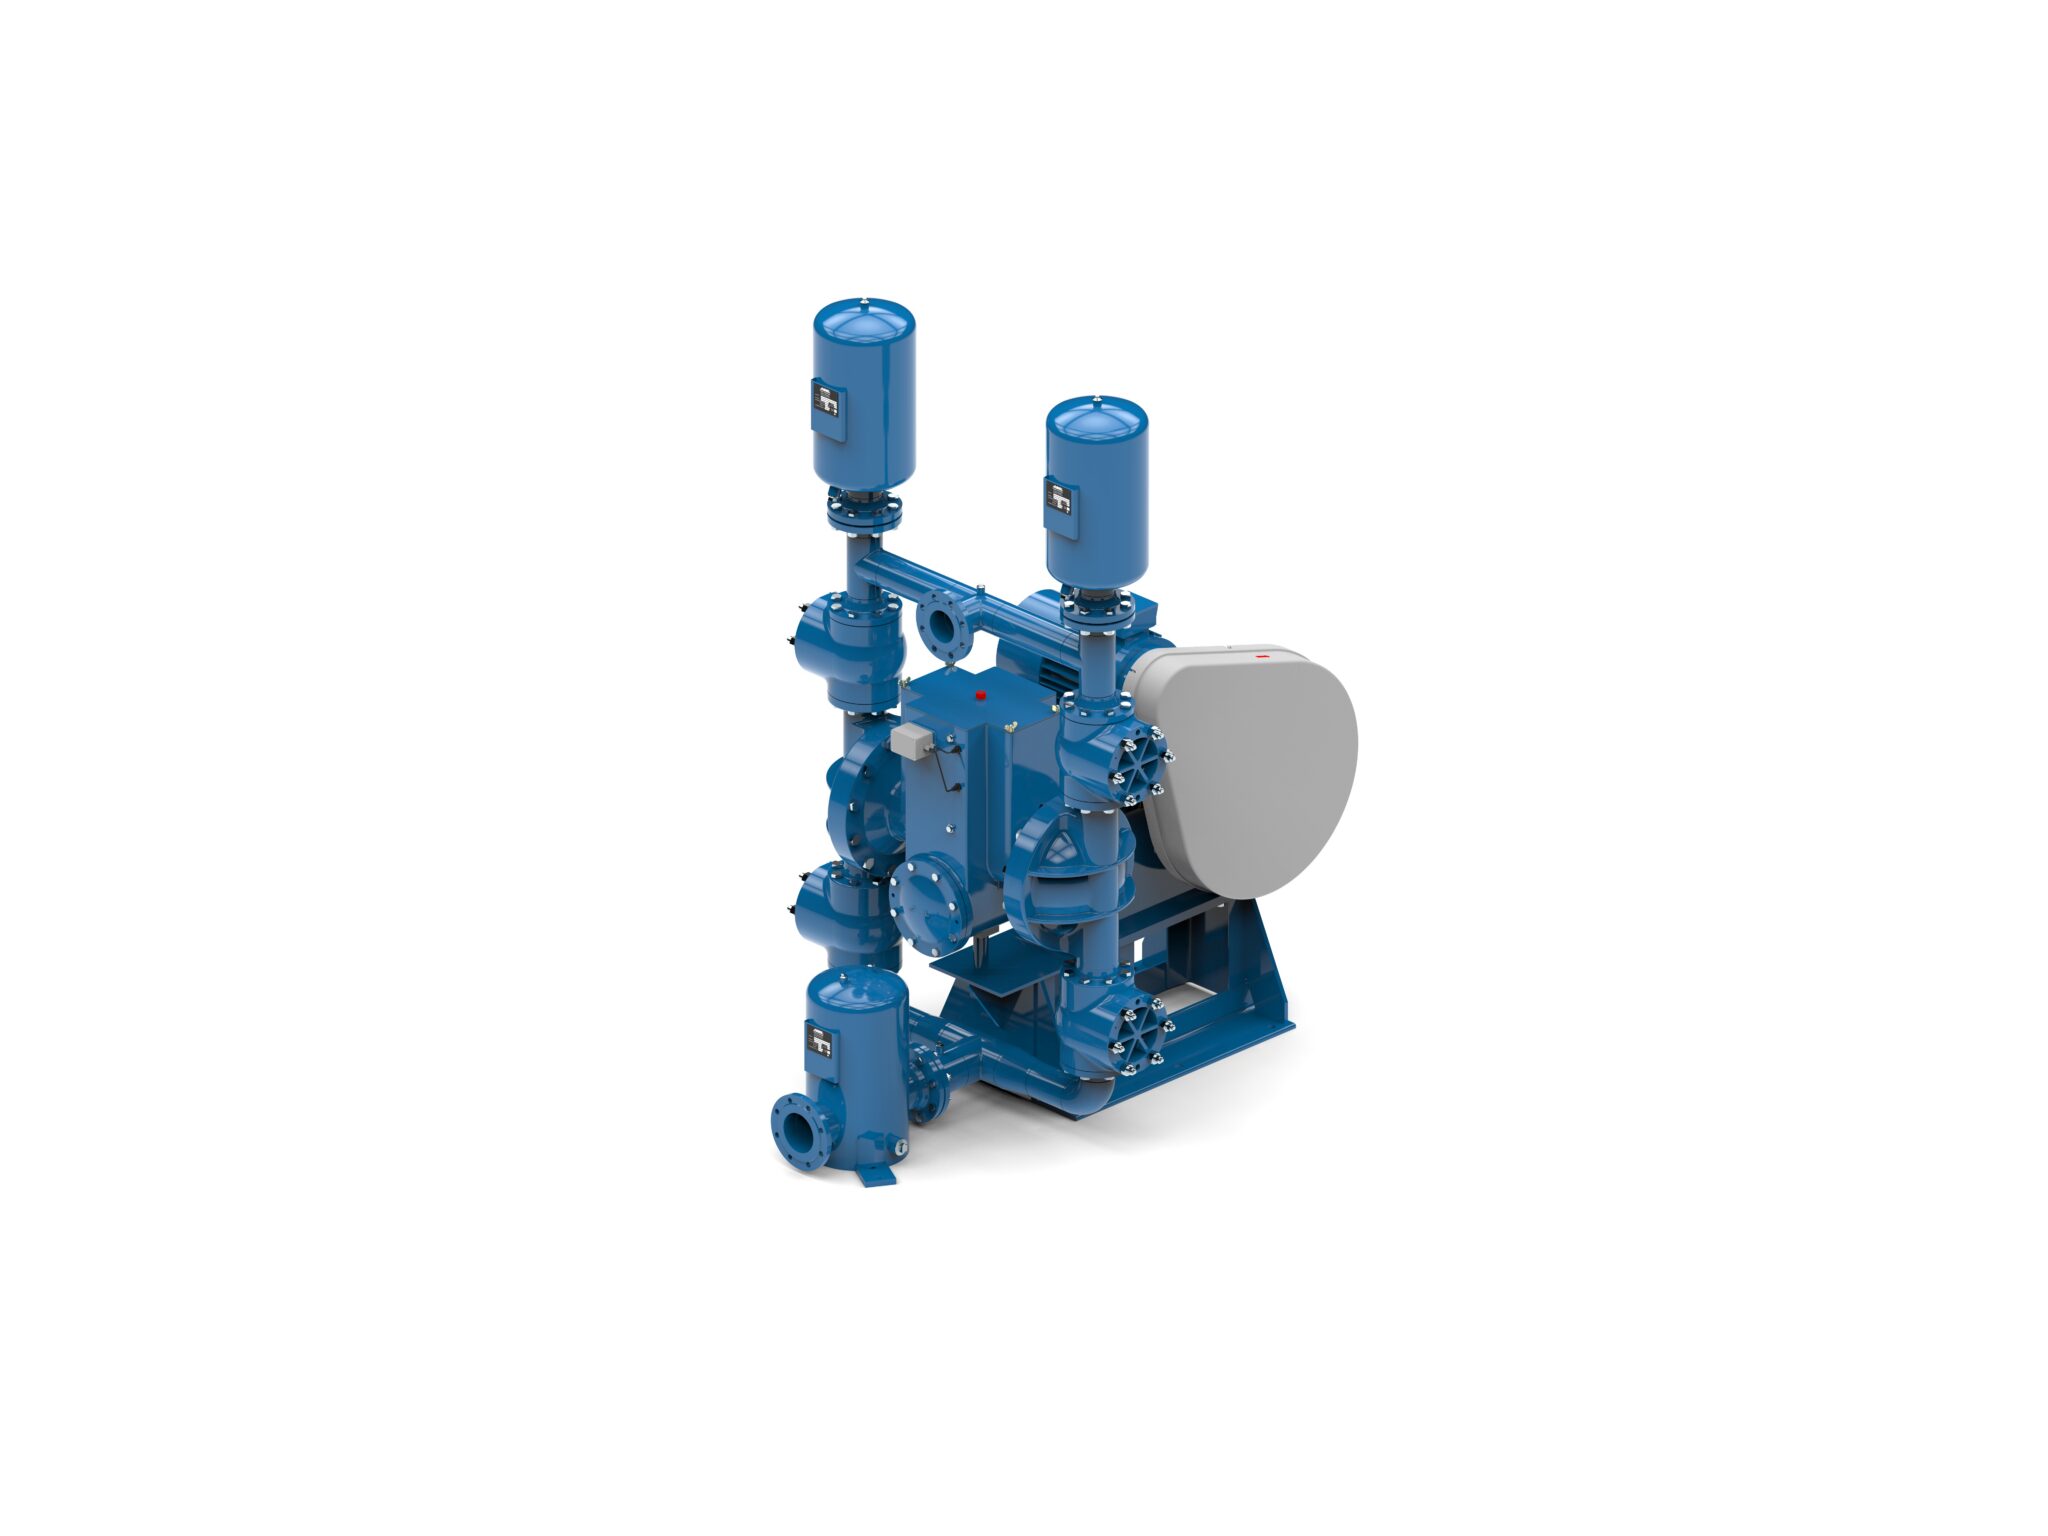
Bomba de membrana de pistón ABEL HMQ
La bomba de membrana de pistón ABEL HMQ se ha desarrollado específicamente para el relleno de minas. El diseño innovador de los componentes que están en contacto con la pasta de relleno evita de forma fiable que el cemento se solidifique en el interior de la bomba.
Ventajas de las bombas ABEL en el relleno de minas
- Funcionamiento durante más de 6 meses sin necesidad de mantenimiento de la bomba
- Resistente a la abrasión
- El contenido en sólidos puede alcanzar hasta el 75 %
- Máxima fiabilidad del proceso en aplicaciones de relleno con pasta
- Alta disponibilidad de la bomba
- Monitorización de la bomba mediante IA
- Capacidad de mantenimiento predictivo
ABEL: máxima disponibilidad de las bombas en el relleno de minas
Bombas adecuadas para esta aplicación
Monitorización de la bomba mediante IA para evitar paradas no planificadas
El sistema de monitorización, Smart Pump Assistant, forma parte integral de la bomba de membrana de pistón HMQ y la mejora con análisis inteligentes basados en IA para lograr la máxima eficiencia y disponibilidad de la bomba. Todos los parámetros operativos relevantes se registran y analizan mediante IA. Esto permite el mantenimiento predictivo. En la práctica, gracias al Smart Pump Assistant, logramos impresionantes mejoras en los procesos para nuestros clientes en aplicaciones de relleno.
En las instalaciones de nuestro cliente Salinen Austria, en Austria, las bombas ABEL HMQ se utilizan desde hace años para el relleno. Cuando se sustituyó la bomba en 2021, también se instaló el Smart Pump Assistant. El resultado: los intervalos de mantenimiento se duplicaron, se redujeron los costes de mantenimiento y se logró un aumento sostenible de la eficiencia en las operaciones mineras.
Más resultados prácticos con el Smart Pump Assistant
En una instalación de relleno de una mina española, el uso del Smart Pump Assistant redujo el tiempo de mantenimiento de 48 horas a 3 horas, ya que la supervisión mediante IA proporciona información e instrucciones detalladas sobre el mantenimiento.
El sistema de supervisión de bombas mediante IA, Smart Pump Assistant, es un componente fundamental de nuestras bombas de membrana de pistón y garantiza la estabilidad de los procesos. Evita los tiempos de inactividad durante los ciclos de relleno, de modo que el mantenimiento se lleva a cabo exclusivamente entre operaciones de relleno.

Solicitar el informe completo
- Relleno de minas eficiente: intervalos de mantenimiento más largos gracias a la monitorización de bombas mediante IA
Rellene el formulario, por favor. A continuación, le enviaremos el informe por correo electrónico. El informe está en inglés.