


APLICACIONES
Bombeo de líquidos y lodos
Soluciones inteligentes de bombeo con IA para sectores exigentes
El transporte de líquidos y lodos es una etapa crítica del proceso en la minería, la generación de energía, el tratamiento de aguas residuales municipales e industriales, y muchos otros sectores. Un contenido elevado y potencialmente variable de sólidos, sustancias abrasivas o químicamente agresivas, y largas distancias de bombeo requieren sistemas de bombeo fiables y robustos.
Desde hace décadas, ABEL es especialista en bombas de membrana y de membrana de pistón, y ofrece soluciones a medida para el transporte seguro y económico incluso de los líquidos y lodos más difíciles. Una innovación de nuestras bombas es que están equipadas con un sistema inteligente de monitorización de bombas con IA, lo que reduce los costes operativos y hace que su funcionamiento sea prácticamente sin preocupaciones.
Bombas adecuadas para esta aplicación
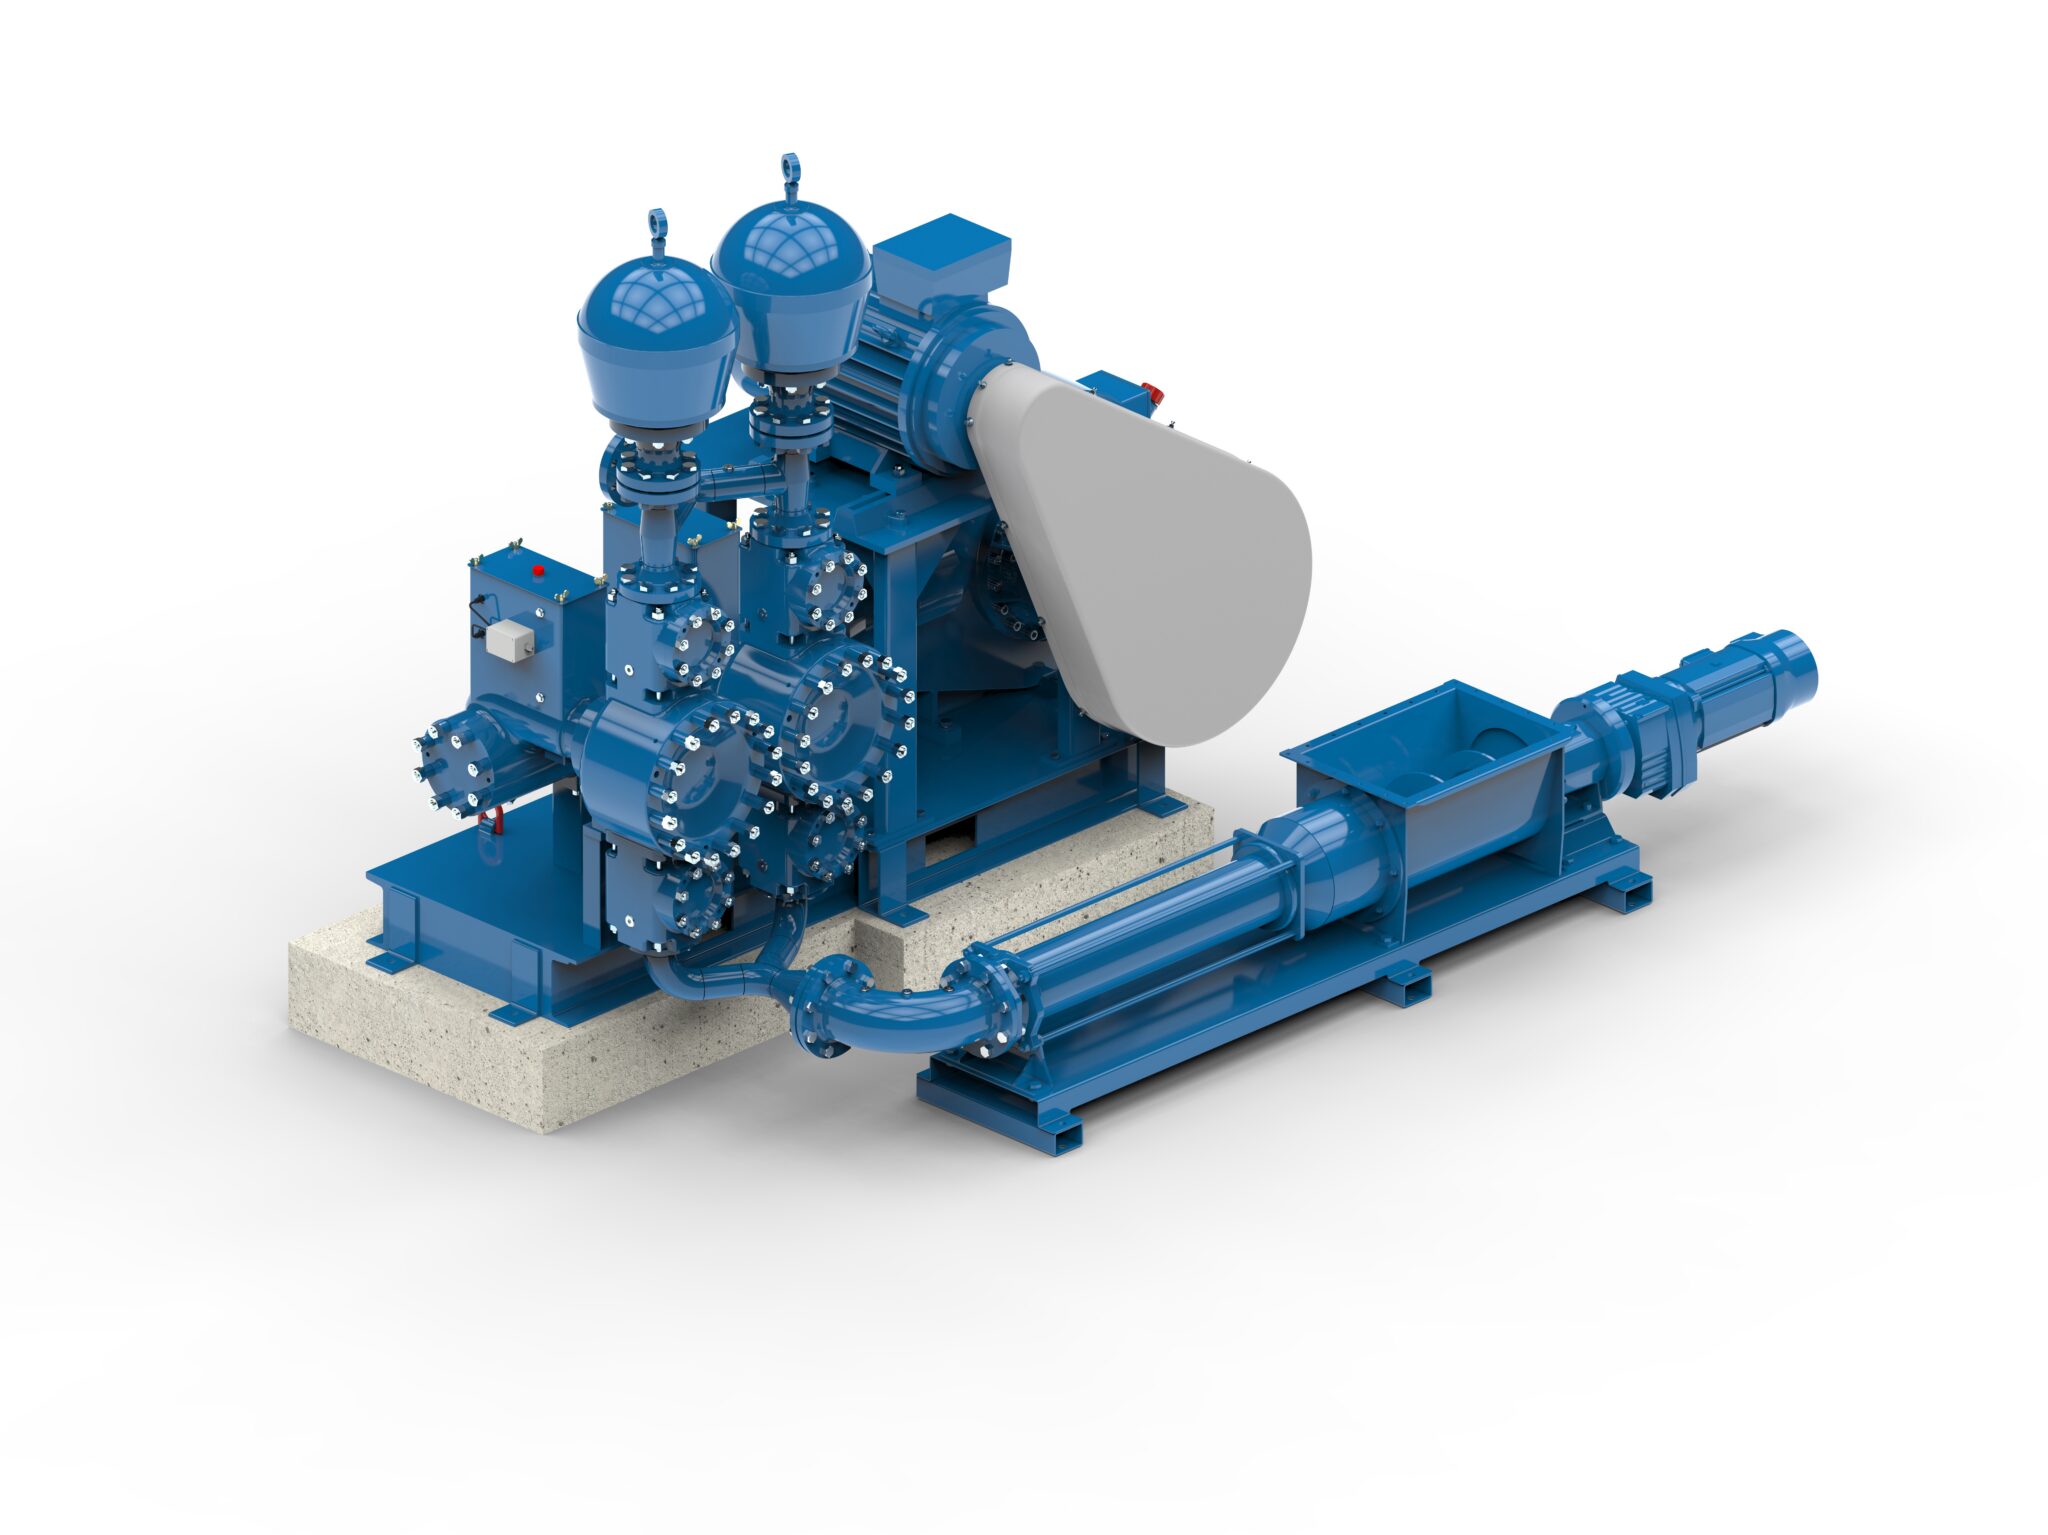
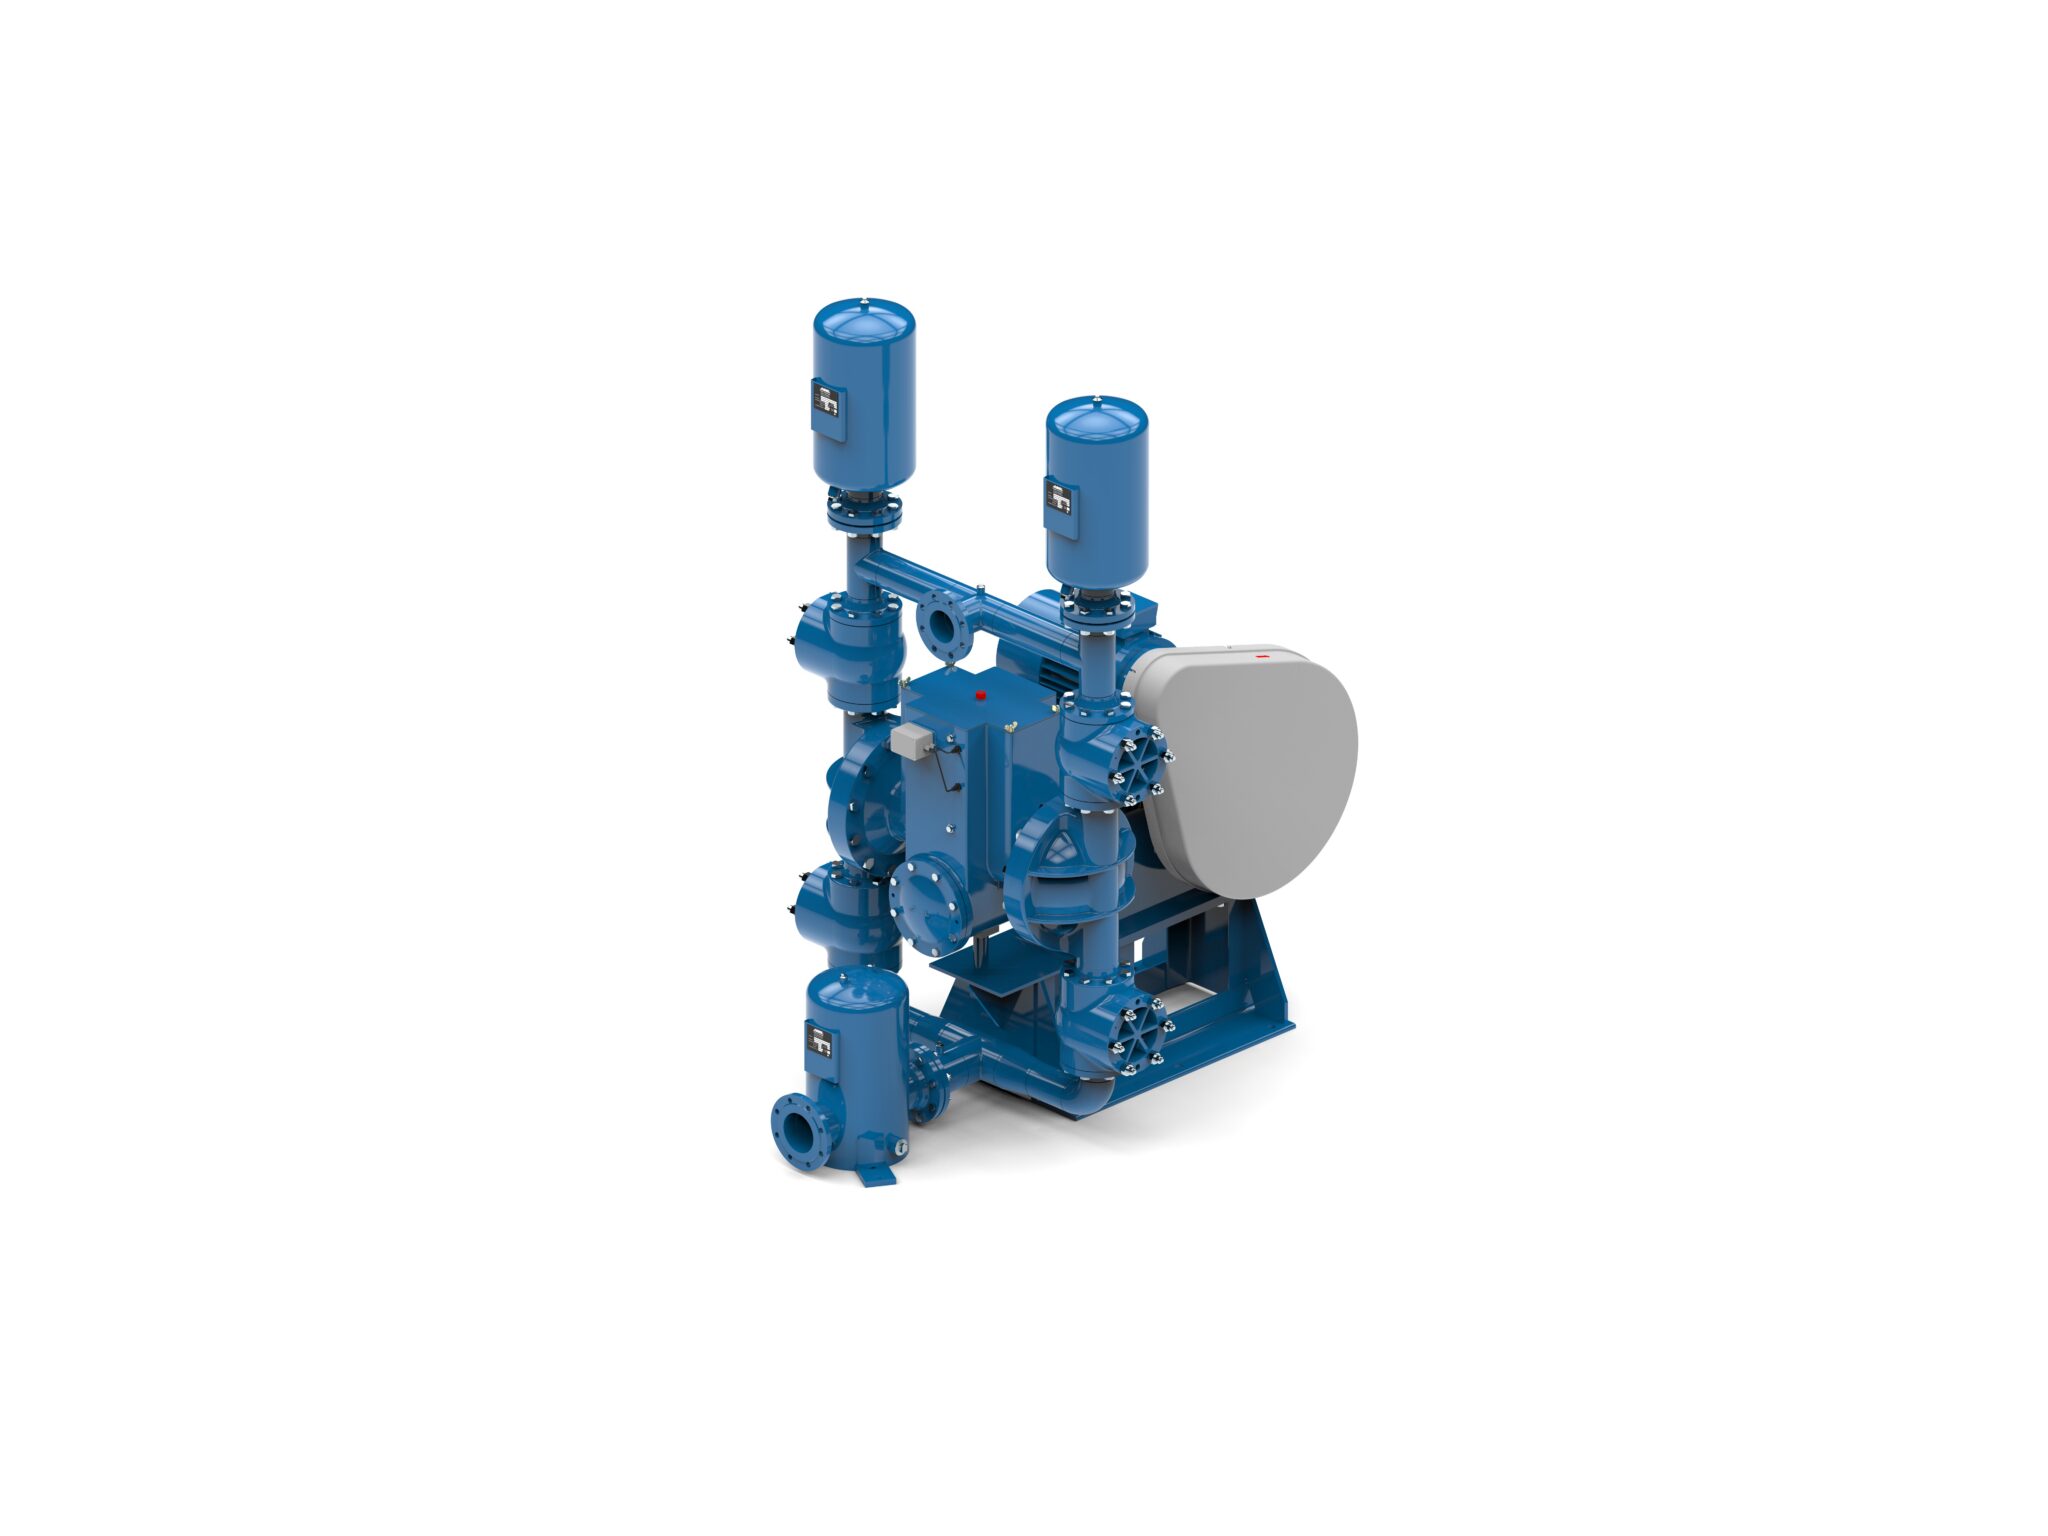
Recomendación:
versión HMQ de la serie HM
¿Por qué las bombas ABEL?
- Especialistas en la fabricación y el desarrollo de bombas de desplazamiento positivo
- Décadas de experiencia en la industria, la minería y la tecnología medioambiental
- Las bombas ABEL garantizan una alta disponibilidad del sistema y fiabilidad del proceso
- Soluciones energéticamente eficientes y duraderas
- Monitorización inteligente de las bombas mediante IA
Ofrecemos soluciones de bombeo para el transporte de líquidos, lodos o lodos con un alto contenido en sólidos o lodos deshidratados, adaptadas con precisión a los requisitos de su proceso.
ABEL: su socio para sistemas de bombeo seguros y rentables
Líquidos y lodos que manejan nuestras bombas
Las bombas ABEL se utilizan en todo el mundo para una amplia gama de productos, entre los que se incluyen:

Aguas residuales (municipales e industriales)

Lodos crudos, frescos y secundarios (biológicos)

Lodos de depuradora y lodos de depuradora deshidratados

Lodos mineros/residuos de explotación

Cenizas volantes y cenizas de fondo

Lodos de fundición y acería

Lechada de cal y lodos de cal

Lodos de hidróxidos metálicos

Lodos industriales y torta de filtración

Lodos de molienda

Lodos de aceite, aceites y combustibles

Disolventes y líquidos químicos

Agua salada y soluciones salinas

Pinturas, barnices, adhesivos y colas

Barbotina y lodos cerámicos
y muchos más…
Estos fluidos varían enormemente en cuanto a viscosidad, contenido en sólidos, abrasividad y composición química. Sin embargo, nuestra amplia gama de bombas ofrece la bomba adecuada para cada fluido.
Transporte de aguas residuales
Las aguas residuales municipales sin tratar son aguas sin depurar con un contenido de sólidos relativamente bajo (aprox. 1 %), pero pueden contener arena, fibras y pelo. El uso de bombas de membrana de pistón resulta especialmente ventajoso a la hora de superar grandes diferencias de altura, tuberías largas y caudales fluctuantes. Las bombas centrífugas convencionales suelen alcanzar sus límites en estas situaciones.
Las bombas de membrana de pistón ABEL ofrecen ventajas decisivas en este sentido:
- Resistentes a las obstrucciones causadas por material fibroso
- Manejo sin problemas del contenido de arena (p. ej., durante lluvias intensas)
- Altas presiones de descarga incluso a largas distancias
- Funcionamiento con control de frecuencia para adaptarse a los volúmenes fluctuantes de aguas residuales
Esto las hace ideales para aplicaciones exigentes de tratamiento de aguas residuales en instalaciones municipales e industriales.
Bombeo de residuos mineros y productos pastosos
La minería a cielo abierto y subterránea genera enormes volúmenes de residuos mineros y lodos de mineral, a menudo con un contenido de sólidos de hasta el 75 %. Transportarlos a lo largo de varios kilómetros requiere una tecnología de bombeo extremadamente robusta y a prueba de fallos: la bomba de membrana de pistón ABEL HMQ.
Ventajas de la HMQ en el transporte de residuos mineros:
- Monitorización de la bomba basada en IA para una disponibilidad máxima de la misma
- Capacidad para manejar concentraciones muy elevadas de sólidos, de hasta el 75 %
- Adecuada para largas distancias de transporte
- Alta eficiencia energética
- Vida útil excepcionalmente larga
En combinación con la monitorización de la bomba basada en IA, se maximiza la disponibilidad del sistema. El sistema supervisa continuamente el estado de la bomba, detecta desviaciones de forma temprana y permite el mantenimiento predictivo, lo que minimiza los paros no planificados.
Transporte de cenizas volantes en centrales eléctricas
El funcionamiento de las centrales eléctricas de carbón genera grandes cantidades de cenizas volantes. En el sistema HCSD (High Concentration Slurry Disposal), las cenizas se mezclan con agua para formar una lechada altamente concentrada y se transportan a lo largo de distancias de varios kilómetros.
Ventajas de la bomba de membrana de pistón ABEL HMQ para el transporte de cenizas volantes
- Monitorización de la bomba mediante IA para una eficiencia máxima
- Manejo de concentraciones de sólidos de hasta el 65 %
- Un mayor contenido de sólidos implica un contenido de agua significativamente menor en la suspensión en comparación con el uso de bombas centrífugas
- Prevención de la sedimentación mediante válvulas de retención opcionales
- Intervalos de mantenimiento muy prolongados
- Bajo coste total de propiedad
La combinación de la bomba ABEL HMQ y la supervisión de la bomba mediante IA garantiza una eliminación de cenizas segura, eficiente y con bajo mantenimiento.
Bombeo de lodos de depuradora deshidratados
Los lodos de depuradora deshidratados plantean retos particulares debido a su alto contenido en sólidos. La solución de diafragma para sólidos ABEL SDS permite:
- Detección temprana de errores mediante supervisión integrada con IA
- Bombeo de lodos de depuradora deshidratados y pastas con un contenido en sólidos de hasta el 75 %
- Fácil mantenimiento (sin sistemas hidráulicos complejos)
- Costes operativos hasta un 80 % más bajos en comparación con las bombas hidráulicas de pistón
La combinación de la solución de diafragma para sólidos ABEL SDS y la supervisión de la bomba mediante IA garantiza un bombeo de lodos de depuradora deshidratados seguro, eficiente y con bajo mantenimiento.