


BRANCHEN
Pumpen in der Energieerzeugung
Effiziente Membranpumpen für höchste Anforderungen in Kraftwerken
In der modernen Energieerzeugung sind zuverlässige, energieeffiziente und verschleißarme Pumpensysteme ein entscheidender Erfolgsfaktor. Ob in Kohlekraftwerken, Kernkraftwerken oder in der Asche- und Schlammförderung – Membranpumpen von ABEL haben sich weltweit als leistungsstarke Lösung für anspruchsvolle Förderaufgaben etabliert.
Dank ihrer robusten Bauweise, hohen Wirkungsgrade und langen Standzeiten sind ABEL-Membranpumpen die erste Wahl, wenn abrasive, hochkonzentrierte oder feststoffhaltige Medien sicher und wirtschaftlich gefördert werden müssen. Werden Pumpen aus der Baureihe CM oder HM gewählt, können diese zusätzlich mit dem intelligenten KI-Pumpenmonitoring ausgestattet werden.
Filterpressenbeschickung in der Rauchgasentschwefelung (REA)
Ein zentrales Einsatzgebiet in der Energieerzeugung ist die Filterpressenbeschickung mit Schlämmen aus der Rauchgasentschwefelung (REA). Hier gelten die ABEL Kolbenmembranpumpen der Typen CM und HM als Referenz für:
hohe Effizienz
lange Standzeiten verschleißkritischer Bauteile
zuverlässigen Betrieb unter Dauerlast
Im Vergleich zu herkömmlichen Pumpentechnologien überzeugen Membranpumpen durch deutlich reduzierte Wartungsintervalle und eine konstant hohe Förderleistung – selbst bei stark abrasiven Medien.
Förderung von Flugasche und Ascheschlämmen über große Distanzen
In Kohlekraftwerken fällt bei der Energieerzeugung eine erhebliche Menge an Flugasche und Bodenasche an. ABEL HMQ Kolbenmembranpumpen sind speziell dafür ausgelegt, diese Medien mit Wasser vermischt über große Entfernungen zu transportieren.
Vorteile gegenüber Kreiselpumpen:
- Förderung von deutlich höheren Feststoffgehalten
- höherer hydraulischer Wirkungsgrad
- geringerer Energieverbrauch
- zuverlässige Förderung auch bei abrasiven Medien
Vermeidung von Sedimentation durch intelligente Pumpentechnik
Um Sedimentation in Pumpen- und Ventilgehäusen zu verhindern, können ABEL-Pumpen mit Umkehrventilen ausgestattet werden. Dadurch erfolgt die Durchströmung der Pumpe gezielt in Richtung der Sinkgeschwindigkeit der Partikel, was Ablagerungen reduziert und die Betriebssicherheit erhöht.
Passende Pumpen zu dieser Branche
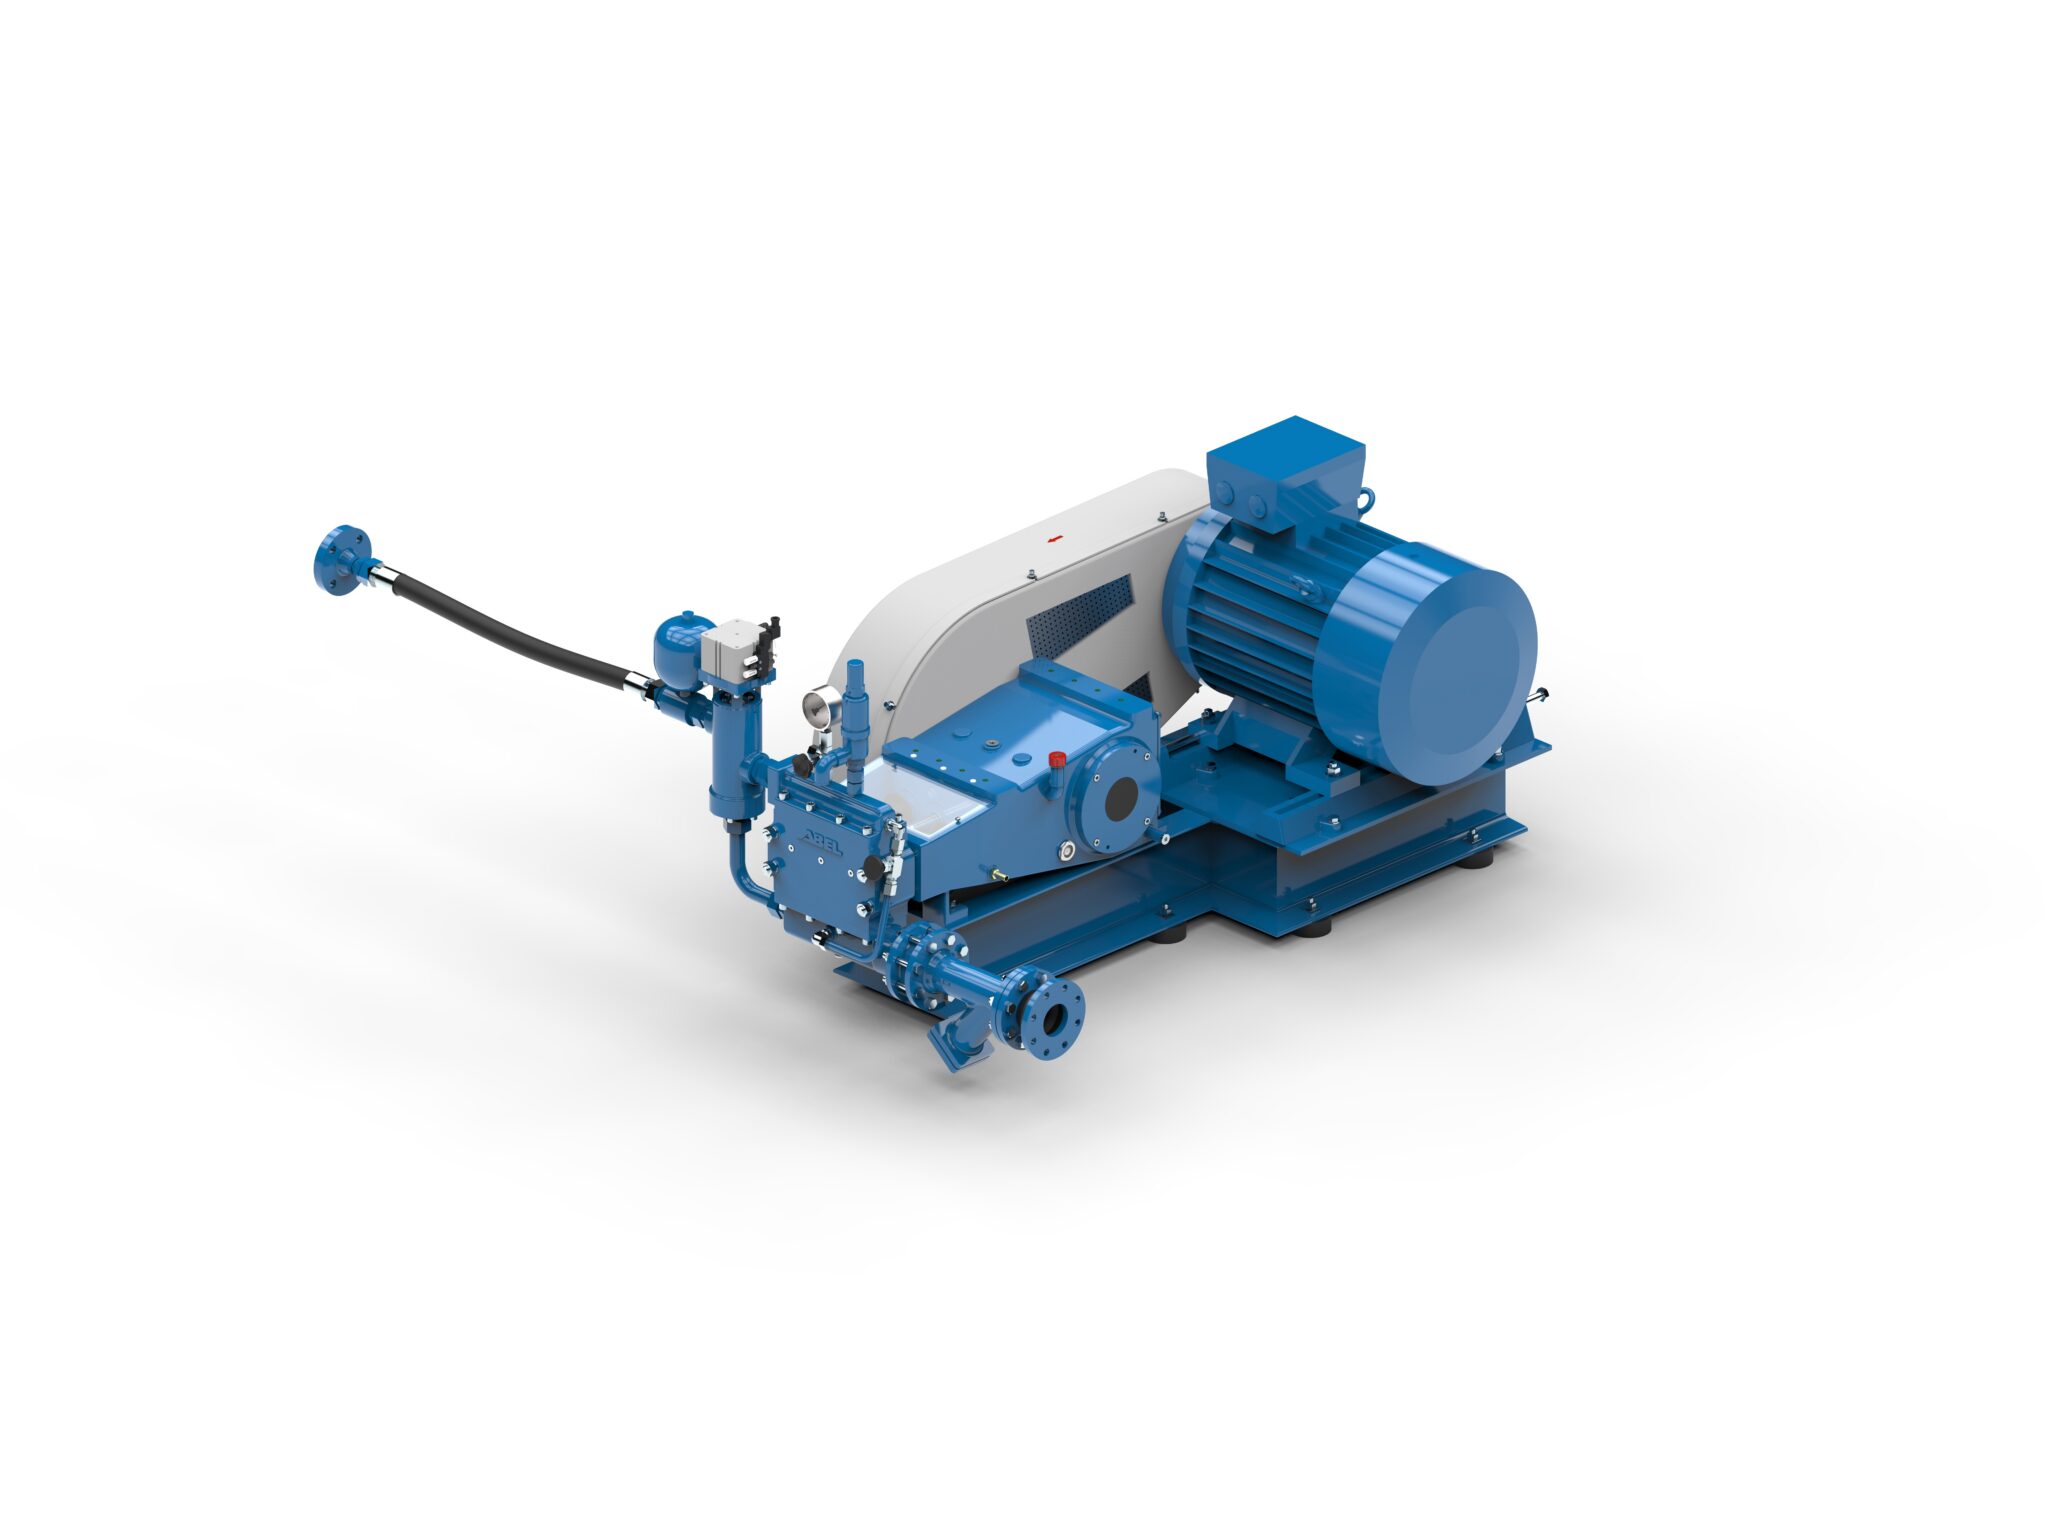

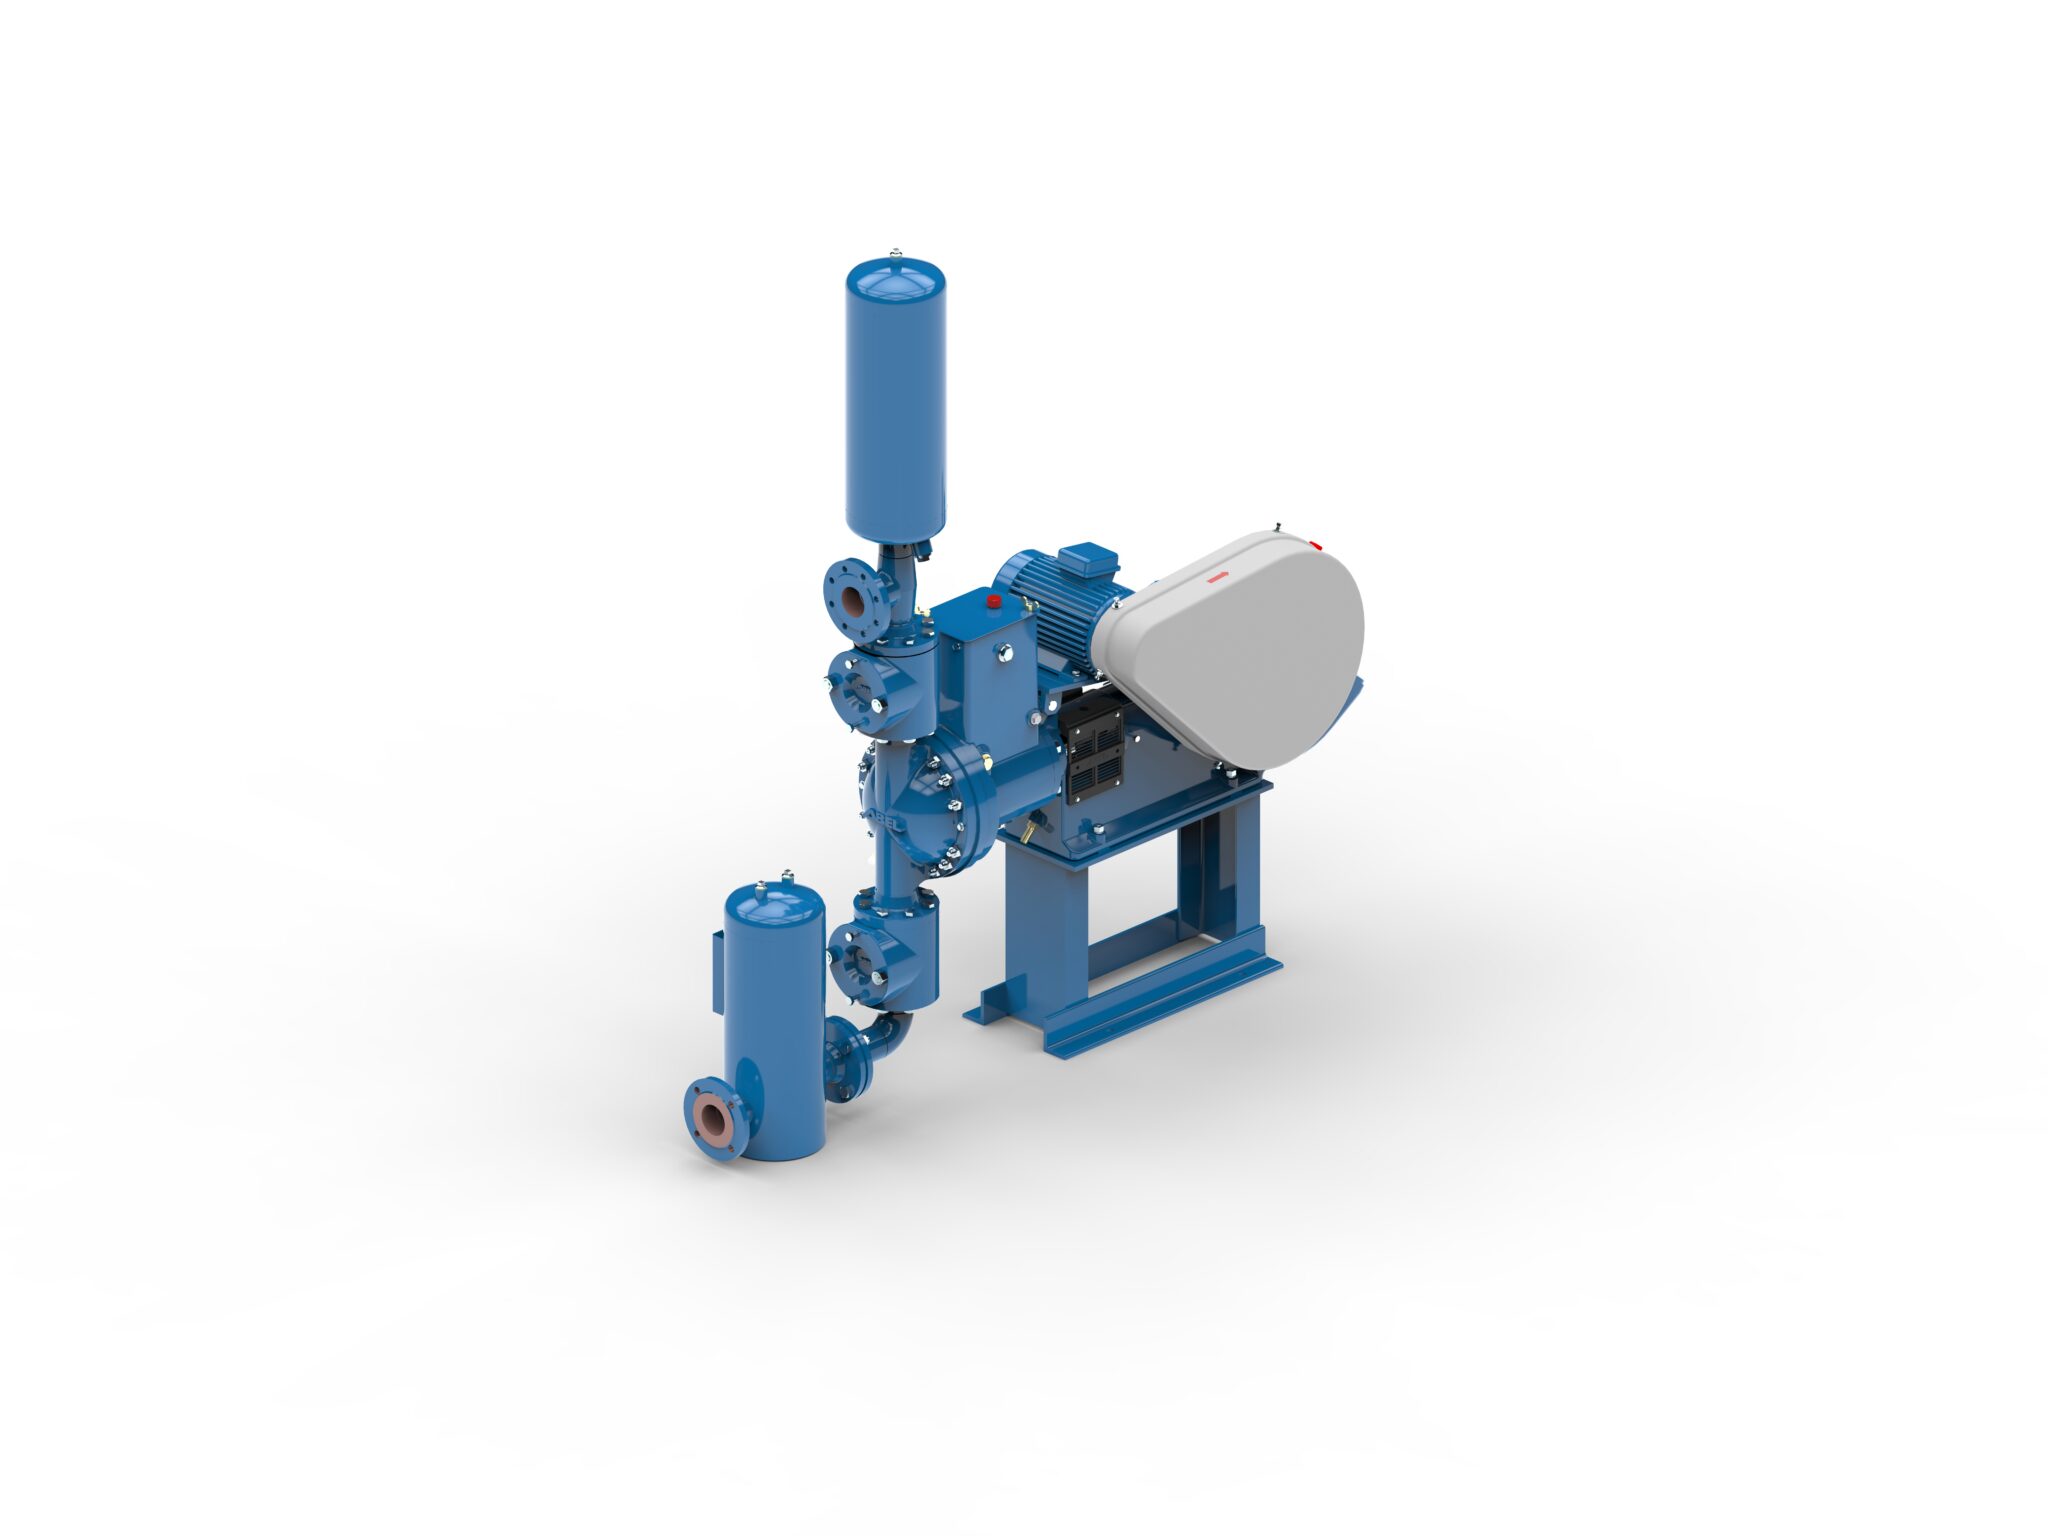
Vorteile von ABEL Pumpen in der Energieerzeugung
- Smart Pump Assistant (KI-Pumpenmonitoring)
- Langjährige Erfahrung in der Kraftwerkstechnik
- Höchste Effizienz bei abrasiven und hochkonzentrierten Medien
- Reduzierte Energiekosten durch hohen Wirkungsgrad
- Maximale Anlagenverfügbarkeit
- Individuelle Lösungen für jede Anwendung
ABEL – Zuverlässige Pumpentechnik für anspruchsvolle Kraftwerksprozesse
Pumpenanwendungen in der Energiewirtschaft – Überblick
ABEL Membranpumpen kommen in der Energieerzeugung unter anderem in folgenden Anwendungen zum Einsatz:
- Transport von Flüssigkeiten z. B. Naphtha/Diesel sowie Säuren- und Laugendosierung
- Transport von Flugascheschlämmen, auch mit grobkörniger Bodenasche
- Filterpressenbeschickung z. B. mit Schlämmen aus der Rauchgasentschwefelung (REA)
- In Kernkraftwerken: Bei der Förderung von nicht kontaminierten Medien wie Schlämmen und Kalkmilch haben sich unsere Membranpumpen ebenfalls bewährt
Praxisbeispiel: Flugaschetransport mit 65 % Feststoffgehalt
In einem Kohlekraftwerk in Indien werden ABEL Kolbenmembranpumpen vom Typ HMQ eingesetzt. Die Pumpen wurden 2018 für den Transport von hochkonzentrierten Schlämmen (HCSD – High Concentration Slurry Disposal) in Betrieb genommen. Der Flugascheschlamm hat einen Feststoffgehalt von etwa 55–65 % und muss über eine rund 5 km lange Rohrleitung zum Aschedeich gepumpt werden.
Die eingesetzten HMQ-Pumpen überzeugen durch hohe Energieeffizienz, robuste Bauweise, lange Wartungsintervalle und niedrige Betriebskosten. Sie stellen damit eine zuverlässige Lösung für den abrasiven und druckintensiven Aschetransport dar.
Zur weiteren Optimierung wurde eine Pumpe mit dem ABEL Smart Pump Assistant (SPA) ausgestattet – einem KI-gestützten Analyse- und Überwachungssystem. Dieses ermöglicht eine kontinuierliche Zustandsüberwachung, frühzeitige Fehlererkennung und gibt gezielte Wartungsempfehlungen. Die erfolgreiche Implementierung führte zu einer deutlichen Steigerung der Anlagenverfügbarkeit und veranlasste unseren Kunden, weitere Pumpen mit der KI-Lösung auszustatten.